要点速览
- 激光清洗后的表面干燥、无油无氧化物,多数活可以直接焊接或喷涂。
- 安排在同一个班次内完成,因为裸钢在潮湿空气里会返锈。
- 有些重防腐涂层需要只有喷砂才能达到的深粗糙度,用你自己的工件做附着力测试。
- 把“清洗到涂装”的间隔时间写进作业指导书。
焊工和涂装工能得到什么
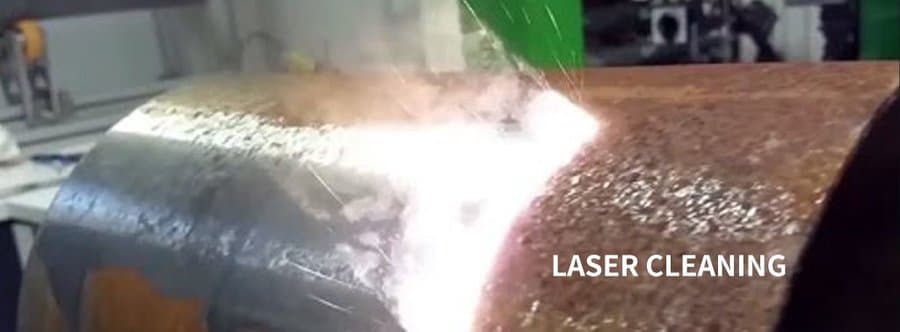
激光清洗后的表面是干的,没有油和氧化物,还带有细微纹理,有助于漆附着。多数情况下可以直接焊接或喷涂。焊工会发现气孔变少了,因为电弧接触的是裸金属,而不是氧化皮和油脂。
把握时间窗口
需要把控的是时间。刚清洗过的钢材非常活泼,车间潮湿时,几个小时内就会返锈,所以要安排在同一个班次内焊接或喷涂。另外要看一下涂装规范。有些重防腐涂层要求只有喷砂才能达到的深粗糙度,用你自己的工件做一次附着力测试,就知道属于哪种情况。
焊接之前
焊前清洗的重点是坡口边缘。激光把坡口及其旁边区域的氧化皮、氧化层和油污清掉,让电弧直接接触裸金属。焊后,同一台机器可以去除焊缝及周边的热回火色,作业中途不用换百叶片或酸洗膏。
焊接工艺和规范要求以你的工程师或检验人员为准。激光清洗是在准备表面,不能替代经评定的工艺。
喷涂之前
涂层需要干净、干燥的表面,脉冲激光不用水和溶剂就能做到。区别在于表面粗糙度。激光留下的是细微纹理,而喷砂留下的是更深的锚纹。需要哪一种取决于涂层体系,请看涂料供应商的技术资料。
| 涂装情况 | 激光清洗后的表面 | 建议做法 |
|---|---|---|
| 普通表面上的常规涂料 | 通常合适 | 同班次内涂装,并用样件验证附着力。 |
| 保留原有底漆 | 非常合适 | 调整激光参数,只去面漆。 |
| 涂层要求深锚纹 | 可能不够 | 先做附着力测试,这一步可考虑喷砂。 |
| 清洗后很久才涂装 | 裸钢会重新氧化 | 推迟清洗,或在涂装前保护表面。 |
简单的附着力检查
不要凭猜测判断表面是否满足涂装规范。清一块样品区域,按量产方式涂装,固化后用规范指定的方法测试。把清洗参数和测试结果放在一起保存,量产时就能重复同样的配方。
激光清除涂层会产生烟尘。请开启抽排、佩戴适用于 1064 nm 的防护眼镜,如涂料可能含有害物质,还要遵守相应的安全规定。
车间清单
- 清洗前先确认涂装或焊接规范。
- 只清当班能焊接或喷涂完的量。
- 清洗后的工件干燥存放,远离潮湿空气。
- 第一次先用样件做附着力测试。
- 把清洗配方和测试结果一起保存。
焊工和涂装工常问的问题
焊接和涂装团队通常关心三件事:表面是否真的干净,能保持多久,以及做完的焊缝或涂层能否站得住。激光对第一点回答得很好。第二、三点取决于你如何管理清洗到下一步之间的间隔,以及你所依据的规范。
把这个间隔写进作业指导书。例如规定:清洗过的工件必须在当班结束前焊接或涂装,放置更久的工件要重新清洗。这条小规则能避免大多数问题。
为什么表面会有这样的表现
焊接的气孔等缺陷,往往源于焊缝处的污染。油、水分和氧化物会向熔池释放气体。焊前把它们清掉,就去除了这个来源。喷涂同理:漆在干净干燥的金属上,比在沾油或有松散氧化物的表面上附着更好。
激光留下的细微纹理也让漆有地方“咬”住。这有多重要取决于涂层,所以以涂料技术资料和你自己的测试为准。
要记录什么
记录清洗参数、清洗到焊接或涂装的间隔时间、车间湿度和测试结果。做过几单之后,你就会知道自己的时间窗口,这比任何通用规则都可靠。
常见问题
激光清洗后可以马上焊接吗?
多数情况下可以,前提是你的焊接工艺允许,并且在时间窗口内完成焊接。
激光清洗会改变焊缝下面的金属吗?
参数正确时,它去除污染层而基材保持不变。你的工艺要求以检验人员的判断为准。
还需要脱脂吗?
激光既去氧化物也去油污。请目视检查,并按你一贯的清洁度测试方法验证。
涂料供应商要求喷砂粗糙度怎么办?
用激光清洗过的样件做附着力测试。如果不合格,这一步用喷砂,激光留给精密区域和局部作业。
下一步:在应用页面看焊前处理与焊后清洗如何适配你的工作,或者联系我们安排打样测试。