
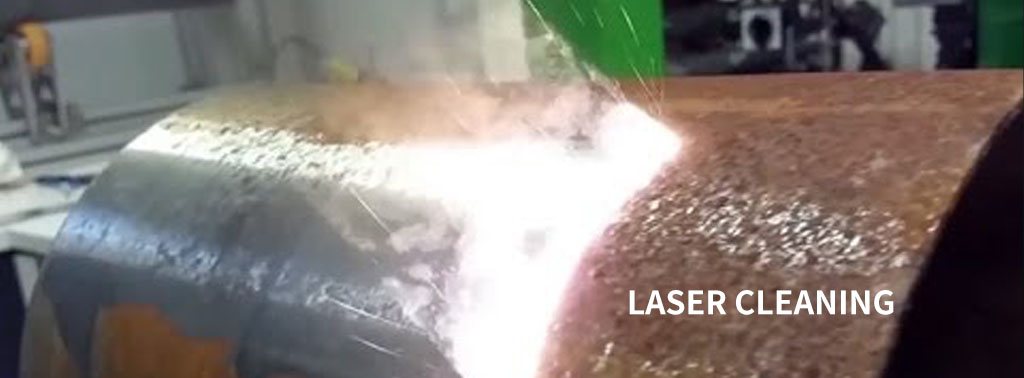
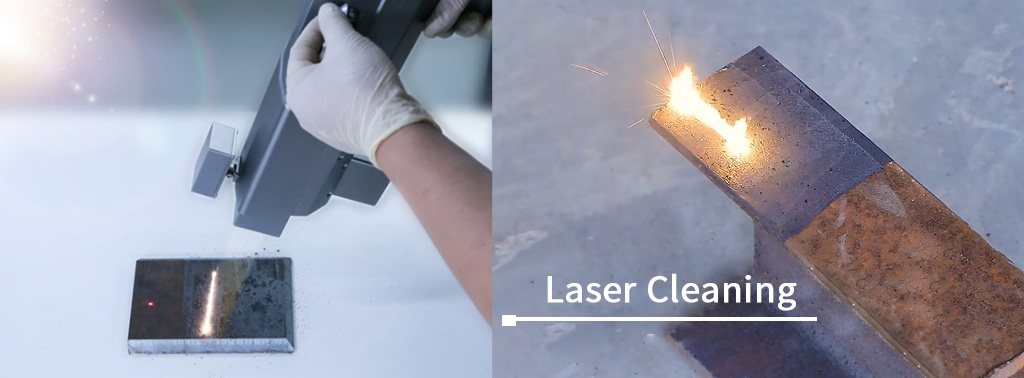
脉冲激光清洗不是单一的活,而是一组有共同点的活:去掉一层,停在下一层。下面每个应用都列出去除对象、需要保留的对象、参数的大致方向和第一步该做的测试。
这里的参数方向刻意只做定性描述。实际参数取决于机器、材料和污层,通过打样测试来确定。
安全第一
脉冲激光清洗机属于 4 类激光产品。请使用适配 1064 nm 的护目镜、与材料相匹配的烟尘抽排设备,并且在正式工件上作业前务必先用边角料试清。
锈层与氧化层
轻到中度锈层、轧制氧化皮和焊接氧化物可以去除,下面的金属保持原有尺寸和组织。厚而起皮的锈壳需要走更多遍,所以先看锈层厚度,再评价机器。
- 去除: 锈、氧化皮、焊接氧化物、热回火色
- 保留: 基材、加工面、作业区旁边的镀层
- 参数方向: 短到中等脉宽;厚氧化层用较高单脉冲能量;重锈多走几遍
- 先测试: 同种钢材的带锈边角料,找出在可控遍数内清掉锈层的最低参数
选择性去除油漆与涂层
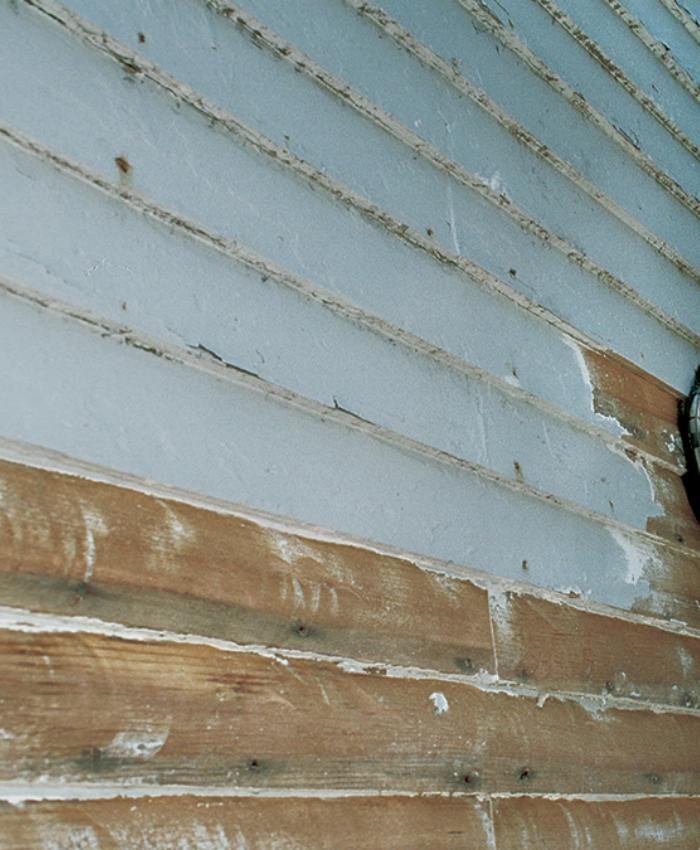
这正是逐层控制发挥价值的地方:只剥面漆、保留底漆,或者清除镀层件、阳极氧化件表面的涂层而不打穿下面的饰面。涂层的颜色、厚度和附着力都会影响效果。
- 去除: 面漆、油漆、涂层、涂鸦
- 保留: 底漆、镀层、阳极氧化层、基材
- 参数方向: 短脉宽、低到中等能量;先低功率,必要时再提高
- 先测试: 同批次带涂层的边角料,用放大镜或附着力测试确认要保留的那一层完好
油污、油脂与加工残留
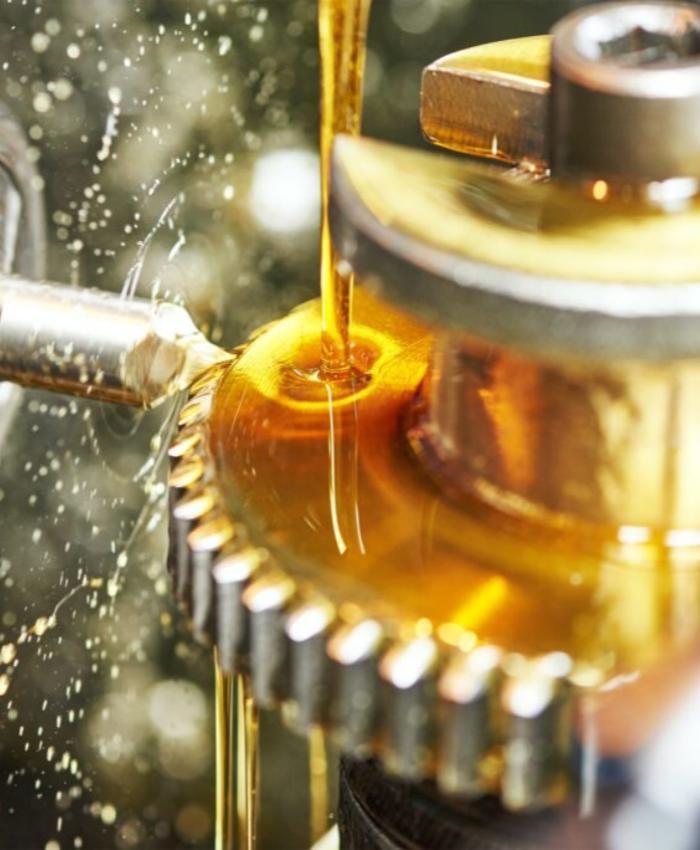
焊接、粘接或涂装前脱脂,不用溶剂槽。表面始终是干的,不会像水基清洗那样返锈。盲孔深处或多孔铸件里的油污,是所有直线光路方法的局限。
- 去除: 切削油、油脂、拉伸油、轻度碳化残留
- 保留: 表面状态和零件几何形状
- 参数方向: 短脉宽、低到中等能量,较高扫描速度配合良好的搭接
- 先测试: 清洗一小块后,用你自己的清洁度检验(如擦拭或水膜测试)确认,再固化工艺
脱模剂与橡胶残留
轮胎和橡胶模具在压机上就能清洗。硫化残留和脱模剂被清掉,型腔纹理和排气孔完好无损。省下的是停机时间,而不只是清掉了脏污。
- 去除: 脱模剂、硫化残留、橡胶积垢
- 保留: 型腔纹理、细微雕刻、排气孔
- 参数方向: 短脉宽、适中能量、匀速扫描,细纹理区域额外小心
- 先测试: 模具上不显眼的区域或备用块,对比清洗前后光照下的纹理
塑料、玻璃与复合材料基材
短脉冲加低热输入,让非金属表面也能清洗。结果高度依赖材料,因为塑料和复合材料对 1064 nm 光的吸收差别很大。这类应用请以打样为准,不要凭假设。
- 去除: 表面污染、薄涂层、薄膜、残留
- 保留: 基材表面(在材料可承受范围内)
- 参数方向: 尽量短的脉宽、低能量、低功率、快速扫描以限制热积累
- 先测试: 先把样品发给我们做远程打样;变色、熔化或纤维损伤在边角料上很快就能看出来
石材、砖墙与文物表面
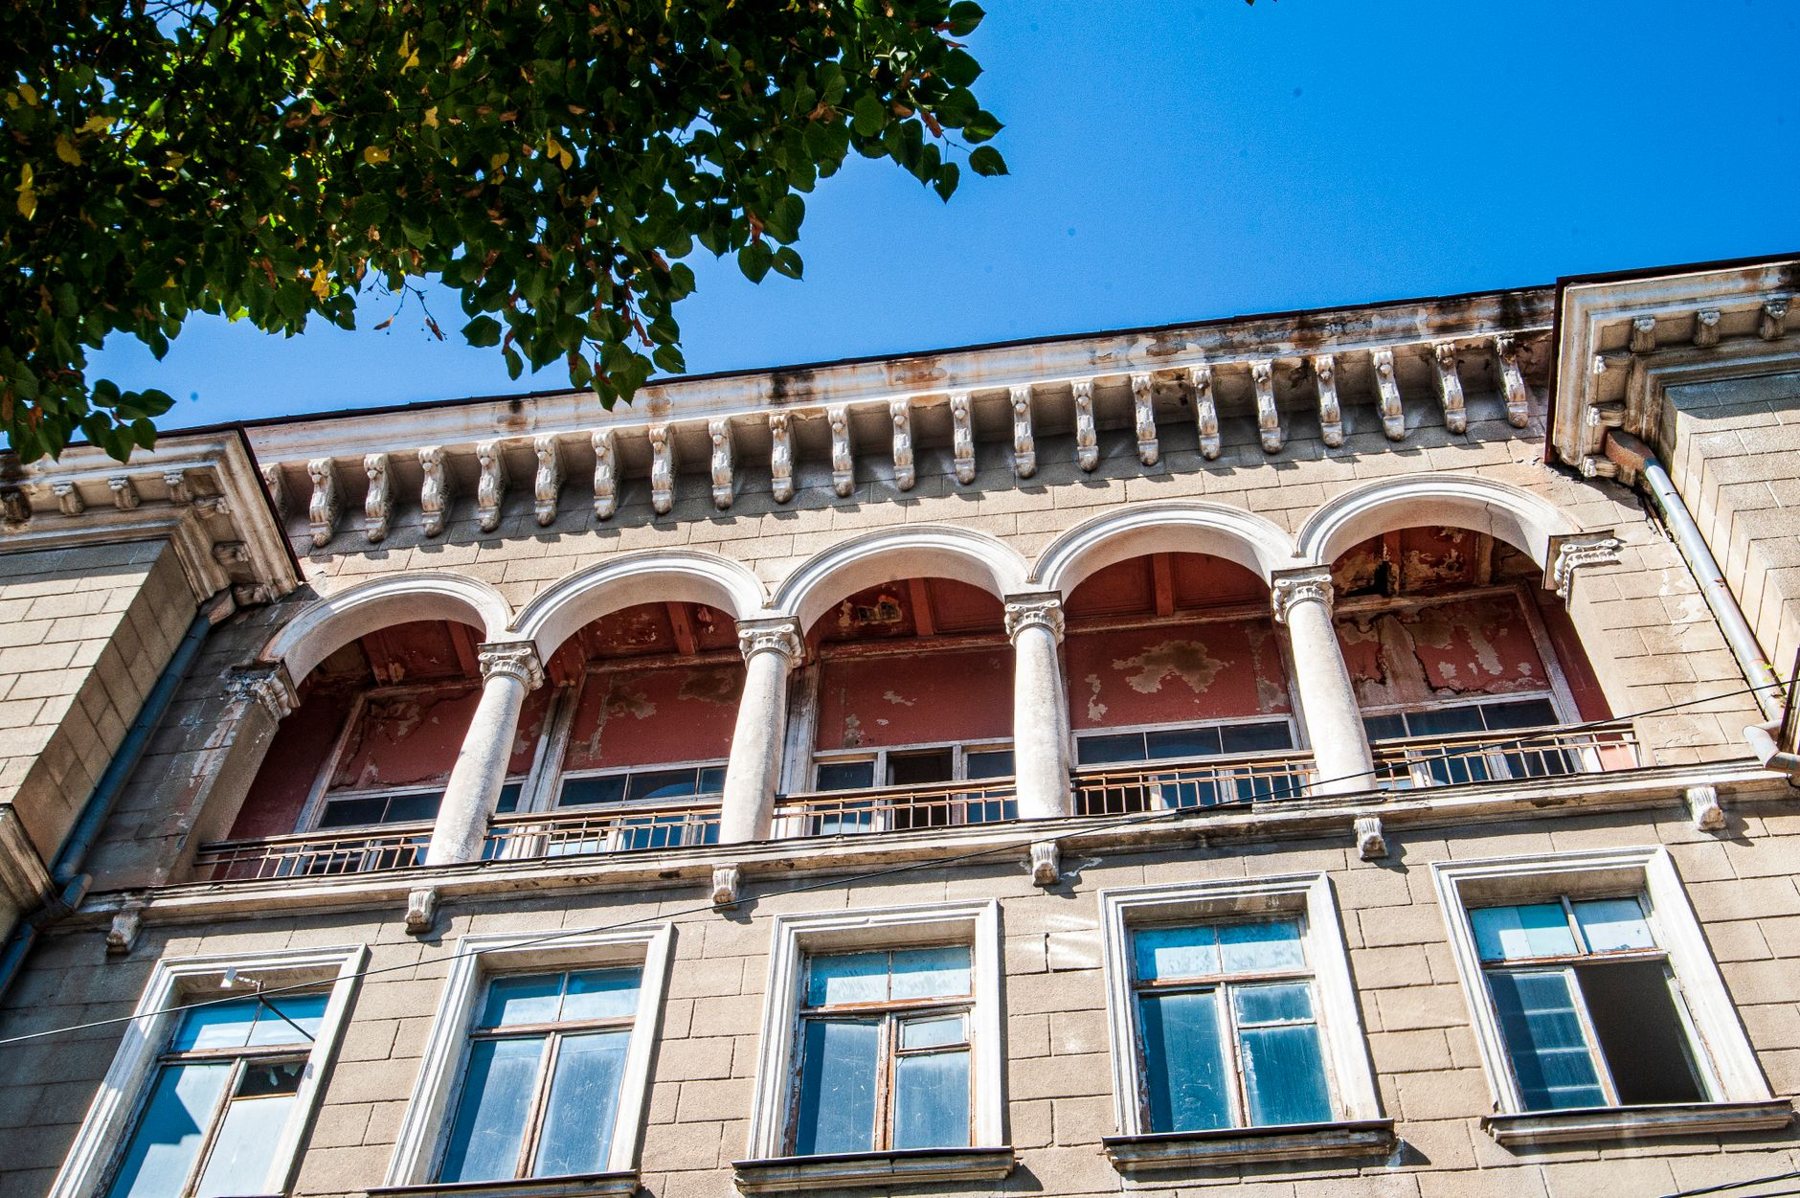
污垢、生物附着和涂鸦可以从砖石表面清除,不会像喷砂或化学敷剂那样损失表层。文物类项目通常需要保护专家批准方法和试验区域。
- 去除: 污垢、生物附着、涂鸦、表面沉积物
- 保留: 原有石材或砖面,以及需要保留的包浆
- 参数方向: 短脉宽、低能量、低功率,匀速移动、轻量多遍
- 先测试: 不显眼的小块区域,由负责该表面的人审核后再开始可见区域作业
告诉我们你要清洗什么
发给我们材料、污染物和作业地点,我们会回复推荐机型和打样测试方案。