要点速览
- 模具可以在压机上直接清洗,省下的不只是清洁成本,更是停机时间。
- 短脉冲清除残留与脱模剂,不会扩大排气孔,也不会压平细纹理。
- 精细型腔先从 100-300W 级别入手;只有产出按班次计算时才升级功率。
- 先在一个模块或低风险区域试清,并与干净的参照面对比。
- 光束照不到深盲孔,这类位置仍要保留化学或干冰方案。
现有方法的问题
橡胶模具的污染是一层层叠起来的:硫化残留、硅基或蜡基脱模剂、细小的胶边,堆积在型腔、刀槽花纹和排气孔周围。产品照样能脱模,但表面变暗,纹理变软,排气孔慢慢堵塞。
常规做法是把模具拆下来、装箱、送到清洗工位。这要用吊车,要备用模具,或者让压机停着等,半天就没了。而且每种方法对表面本身也有代价。
喷砂和玻璃珠清得快,但每清一次型腔就磨掉一点,对侧壁刻字和精细花纹尤其不利。干冰比较温和,但需要持续供应干冰粒,对烤硬的残留也未必清得掉。化学浴能清,之后还要冲洗、干燥和处理废液。手工工具则容易划伤。
这些方法的共同点是:模具通常要离开压机,而且每清一次,表面都要付出一点代价。
脉冲激光如何处理
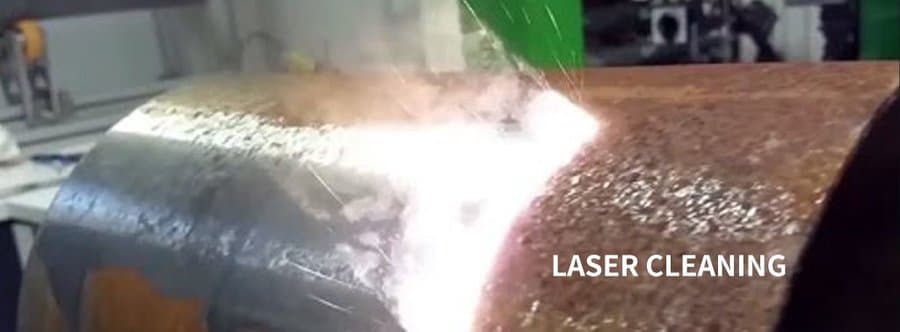
脉冲激光靠吸收差异工作。橡胶残留和脱模剂对 1064 nm 光的吸收远强于裸露的模具钢或铝,所以短脉冲让污染物升温的速度快过模具导走热量的速度。污染层以蒸汽和细小颗粒的形式脱离,由烟尘抽排设备收走。
因为每个脉冲在热量传进模具之前就结束,型腔几何形状得以保持,纹理、刻字和排气孔都维持加工时的状态。这就是资料里所说的选择性清洗:去掉脱模剂,保留模具纹理。
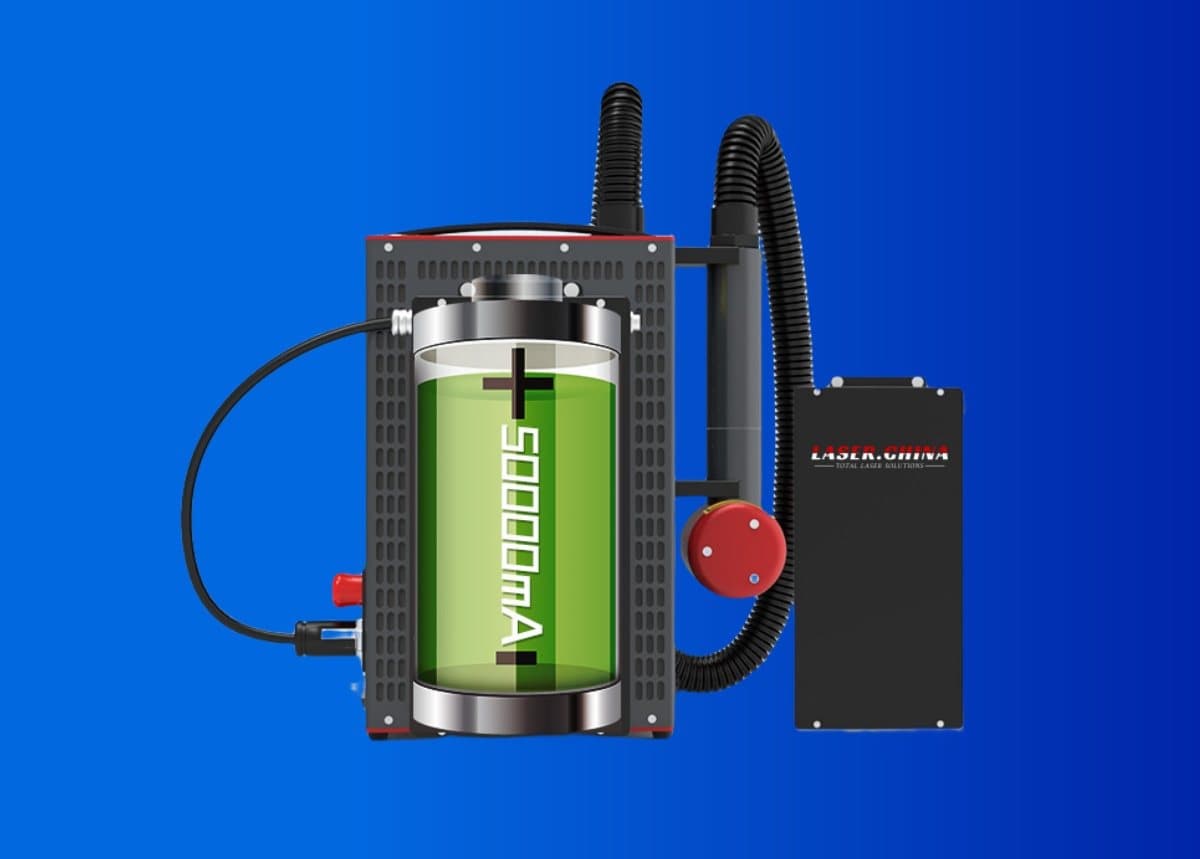
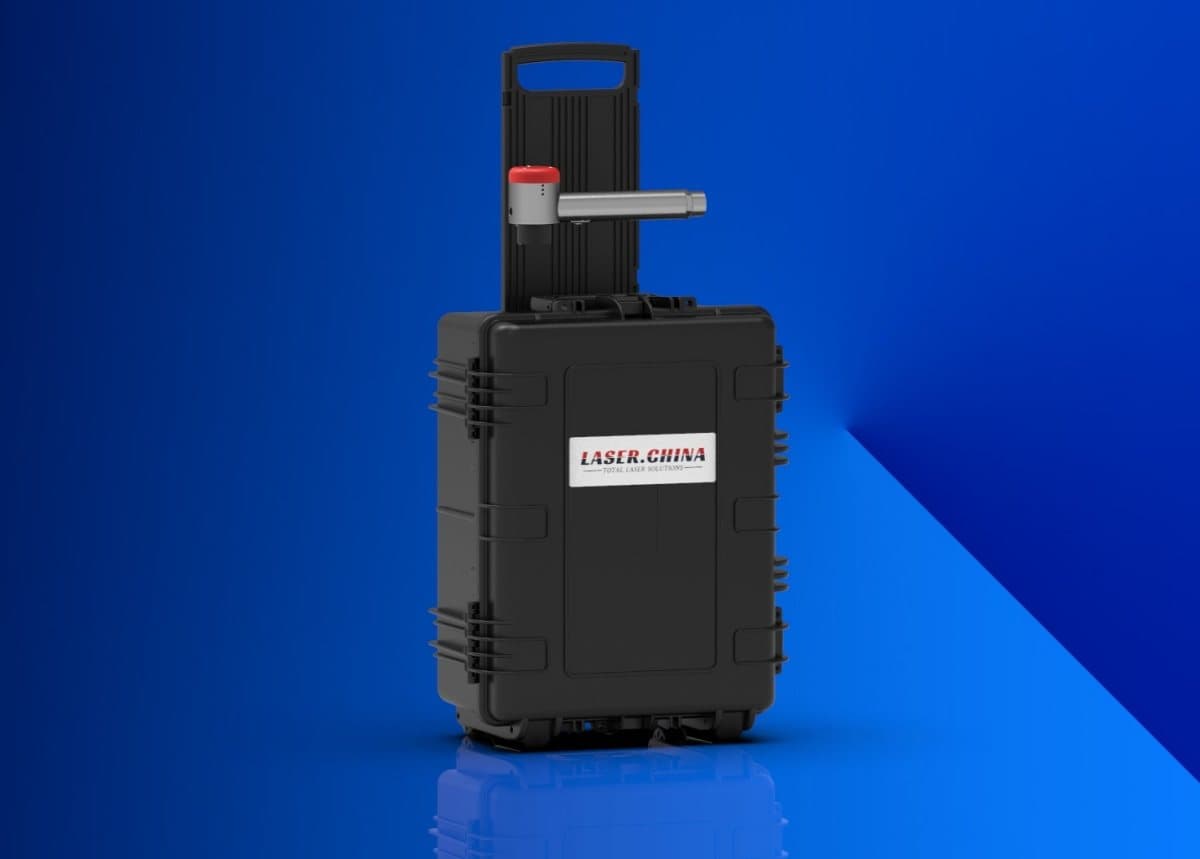
另一半优势在机器本身。14kg 起的便携机可以直接搬到压机旁,模具留在原位,操作员在两次生产之间动手。班前不用装料,班后不用清场,没有砂粒掉进导轨,车间里也没有溶剂味。
清洗效果也可以重复。一组参数在一套模具上验证可行后,换一个操作员也能得到同样的效果。我们有 100,000+ 条工艺参数库,还能用你的材料做 10 分钟远程打样,这比自己摸索更快找到起点。
参数方向
首先选脉宽。短脉冲让热量留在污染物里,不进入模具,适合精细纹理和薄筋位。长脉冲每次释放的能量更多,对厚的、烤硬的积垢有帮助,代价是热输入更大。MOPA 光源的脉宽可在 2-500 ns 范围内调节,所以可以在同一台机器上从短脉宽起步,再逐步加长。
功率档看活而定。100-300W 适合精细型腔、排气孔和怕热的模具;300-500W 是每周要清很多套模具时的日常主力。只有产出按班次计算时,才考虑更高档位,而且要记住,功率越大并不一定对纹理面更好。
频率与扫描重叠率决定表面是否均匀。同一点重叠过多会积热,过少则出现条纹。扫描幅面和速度决定单道宽度,选一个顺着型腔形状走的图形。
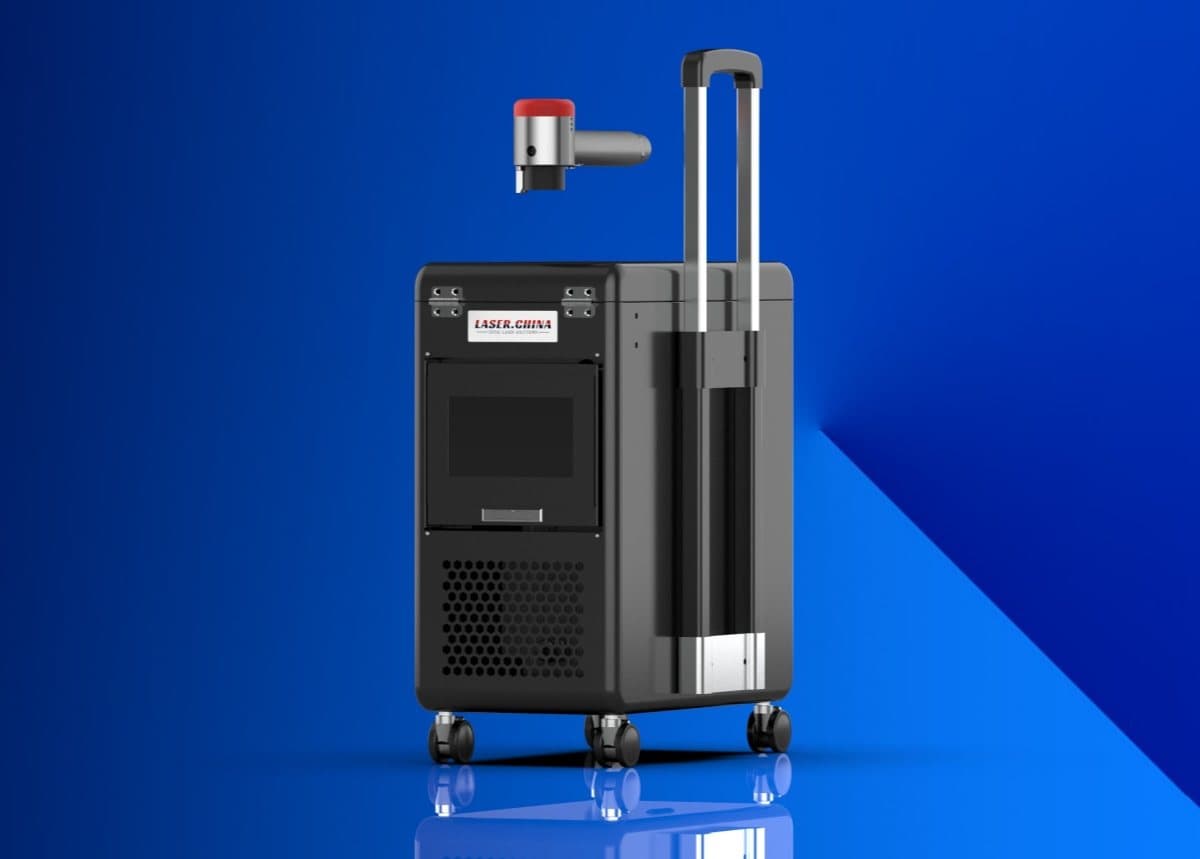
冷却方面,在两次生产之间清洗的模具车间更适合风冷:不用加水、不用排水。连续班次或高环温才考虑水冷。形态上,背包机或手提箱便于在压机之间走动,推车机适合固定工位的单一厂区。
实操提示
要看整个清洗周期,而不是一遍。多数采用这项技术的车间,把激光清洗当作两次生产之间的固定步骤:有书面参数、有指定操作员、事后做一次快速目检。正是这个小流程,让结果每周都保持一致。
也要规划操作员这一侧。培训时间很短,但保持光束移动、盯着表面、及时停手这些习惯要靠实操养成。在报废工装上做几次有人带的练习,比任何手册都管用。
第一个脉冲之前,先布置好作业区。固定好工件使其不会移动,让线缆和抽排软管避开操作员,并约定好停机流程。保持镜片清洁,因为脏的保护镜片会降低实际输出能量,让效果慢慢漂移。这些小习惯只花几分钟,却能避免投产第一天的大多数意外。
先测什么
步骤 1
选一个低风险模块或备用模具,用尽可能低的功率和短脉宽清一小块。
步骤 2
在放大镜下,把这一块与未清洗面和全新清洗的参照面对比,检查纹理、边缘锐度和排气孔直径。
步骤 3
小步提高能量或增加遍数,直到残留清掉,记录刚好有效的参数。
步骤 4
做生产验证:在压机上清洗后重新开机,检查头几件产品的外观和脱模表现。
步骤 5
把参数写进作业指导,让每位操作员都用同一组。
局限:什么时候不该用激光
- 深盲孔、窄通道和倒扣位置,光束照不到,仍需要干冰或溶剂等其他方法。
- 非常厚且已硬化的积垢,用低功率机清得慢,需要多遍或更高功率档。
- 热模具本身就有风险,操作前请按你们压机车间的温度规定执行。
- 这是 4 类激光设备。请佩戴适用于 1064 nm 的护目镜,开启烟尘抽排,并对作业区做遮挡。硅或含氟聚合物残留加热时可能释放烟气,请查阅相关材料的安全数据表。
- 如果模具带有精细镀层或涂层,务必先试;有些涂层的吸收能力和残留一样强。
下一步
更多用例请见应用页面,也可以把模具样件和工况发给我们,我们做远程打样。