
每个行业的原因不同。对模具厂是停机,对电子行业是公差,对食品和制药是文书工作,对焊接是接头质量。共同点是:干式、非接触,只去掉一层,工件保持原样。
模具与工装
过去清一次模具,要拆下来、装箱、搭进去半天。用 14 kg 的脉冲激光清洗机,你的团队在两次生产之间直接在压机上清。真正解决的是停机,不是脏污。
- 典型去除对象: 脱模剂和残留被清掉,纹理和排气孔保留
- 参数方向: 短脉宽、适中能量
汽车零部件与维保
焊前处理和局部返修,不用喷砂介质。加工基准面保持尺寸,砂料带来的二次清理也就没有了。
- 典型去除对象: 焊接部位的氧化物、油污和油漆,局部涂层返修
- 参数方向: 短脉宽、低到中等能量
电子与精密零件
触点、连接器针脚和引线框架表面常有一层薄氧化膜,会影响锡焊和焊接质量。脉冲激光可以在连接前去掉这层膜。每个脉冲时间很短,热量传不进零件内部,镀层和尺寸都能保持在公差内。
- 典型去除对象: 焊接前的薄氧化膜
- 参数方向: 尽量短的脉宽、低能量、较低功率档
航空航天与高价值件修复
高精度脉冲清洗机能把原本要报废的零件变成可以翻修的部件,既降低成本,也节约资源。工艺认可和资质审批仍由你和你的客户决定;激光提供的是可控、可重复的表面处理方式。
- 典型去除对象: 可翻修零件上的涂层、氧化物和污染物
- 参数方向: 短脉宽、低能量、可重复调用的已存参数
食品、制药与橡胶加工设备
在食品、制药和橡胶加工行业,清洗这一步通常伴随一堆文书工作:化学残留擦拭检测、冲洗记录、清洗验证档案。脉冲激光清洗去除污染物时,不会带来这些额外工作。没有溶剂留下残留,也没有冲洗水要排放,产线能更快恢复生产,审核时需要解释的也更少。你自己的卫生和验证规程依然适用。
- 典型去除对象: 设备表面的结焦残留、氧化物和积垢
- 参数方向: 短脉宽、适中能量,用你自己的检验方法验证
焊前处理
焊前,激光把坡口边缘的氧化皮、氧化层和油污清掉,让电弧直接接触裸金属。焊工会发现气孔变少,因为熔池里没有油脂和氧化皮放气。请在同一班次内焊接,因为刚清洗过的钢材很活泼。
- 典型去除对象: 坡口边缘的氧化皮、氧化层和油污
- 参数方向: 中等脉宽,视氧化皮厚度用中到高能量
焊后清洗
焊后,同一台机器去除焊缝及周边的热回火色。不用备百叶片、酸洗膏和中和冲洗液,作业中途也不用来回换工具。
- 典型去除对象: 焊缝及周边的热回火色和氧化物
- 参数方向: 短到中等脉宽、轻量多遍
机器走到工件旁边的场景
有些活没法把工件搬到机器旁。以下是便携或移动机型的使用场景,不是客户名单。开工前务必确认现场安全规定、动火许可和烟尘处理方式。
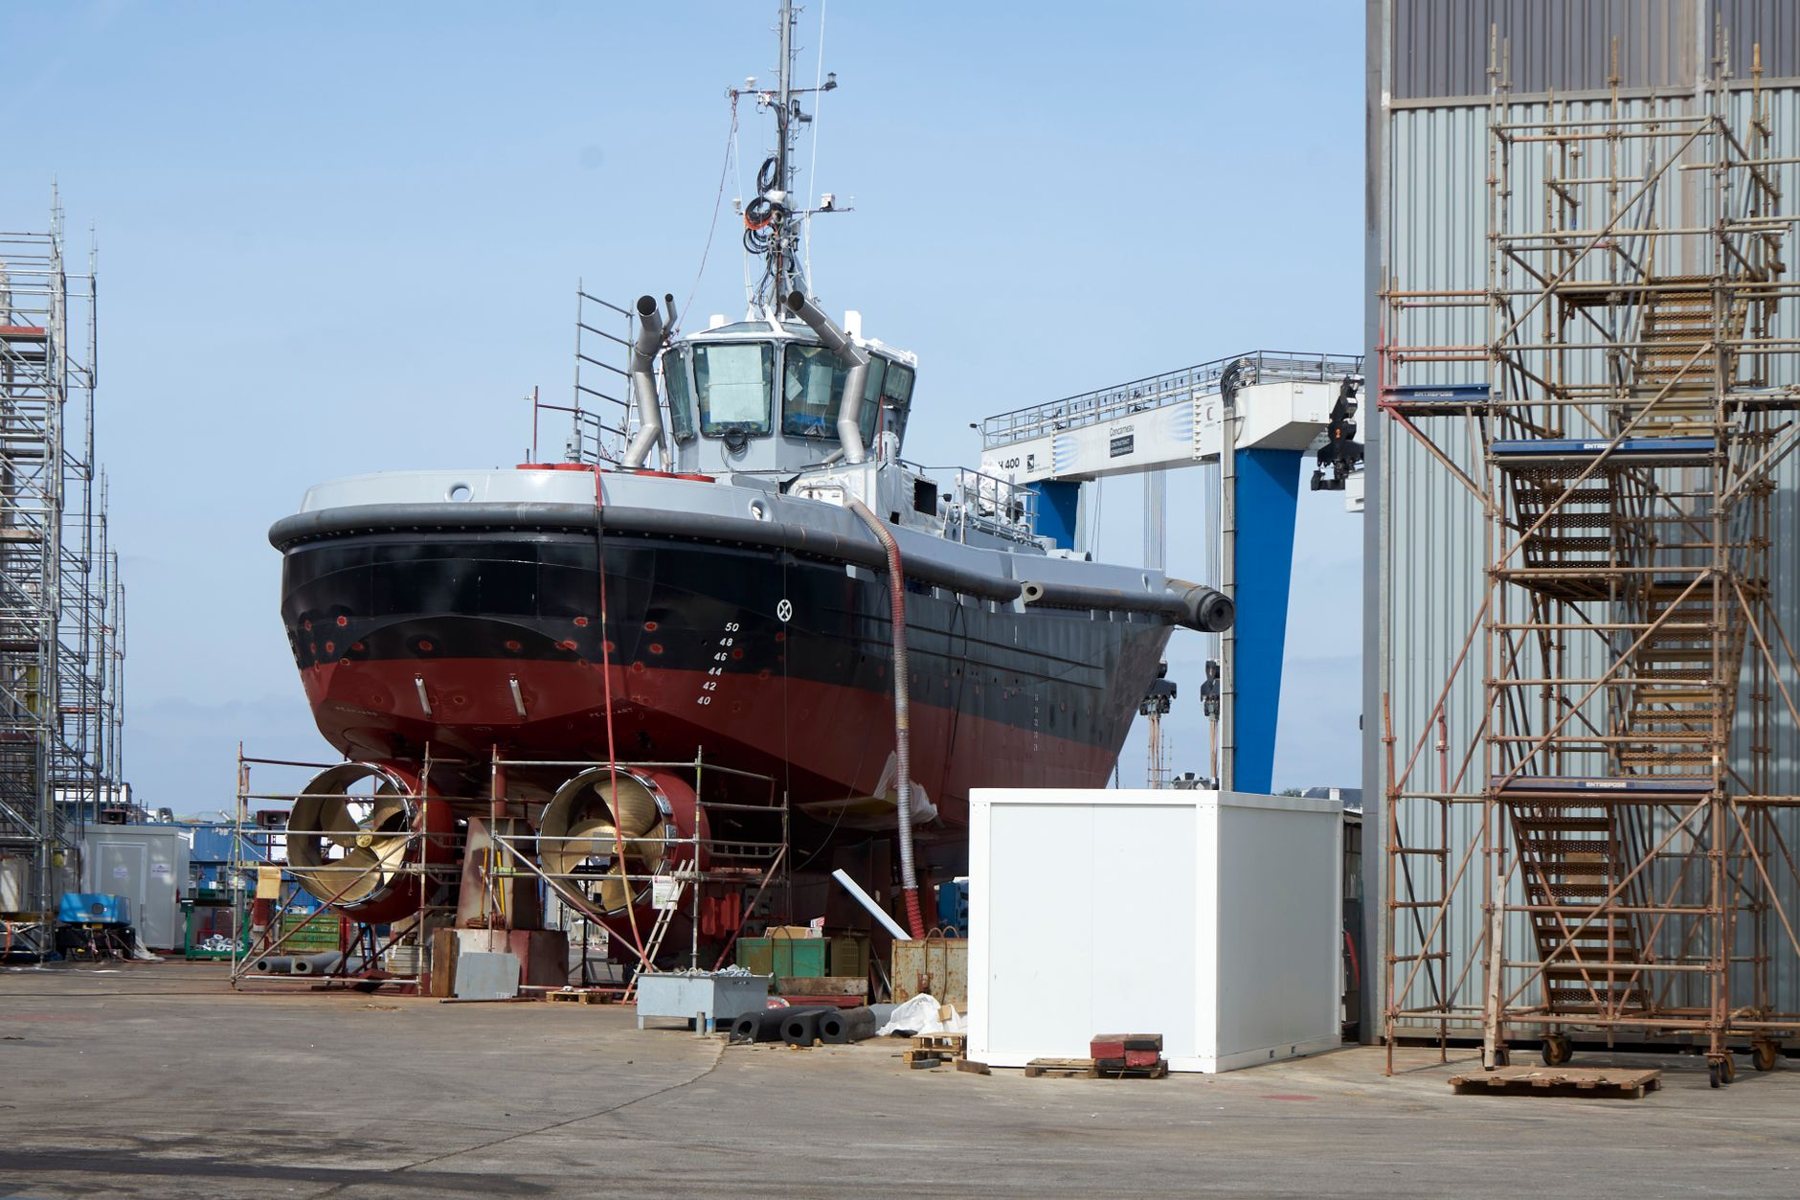
船厂与船体
焊缝、修补区域和大型钢结构上的局部涂层去除,这些部件无法搬动。
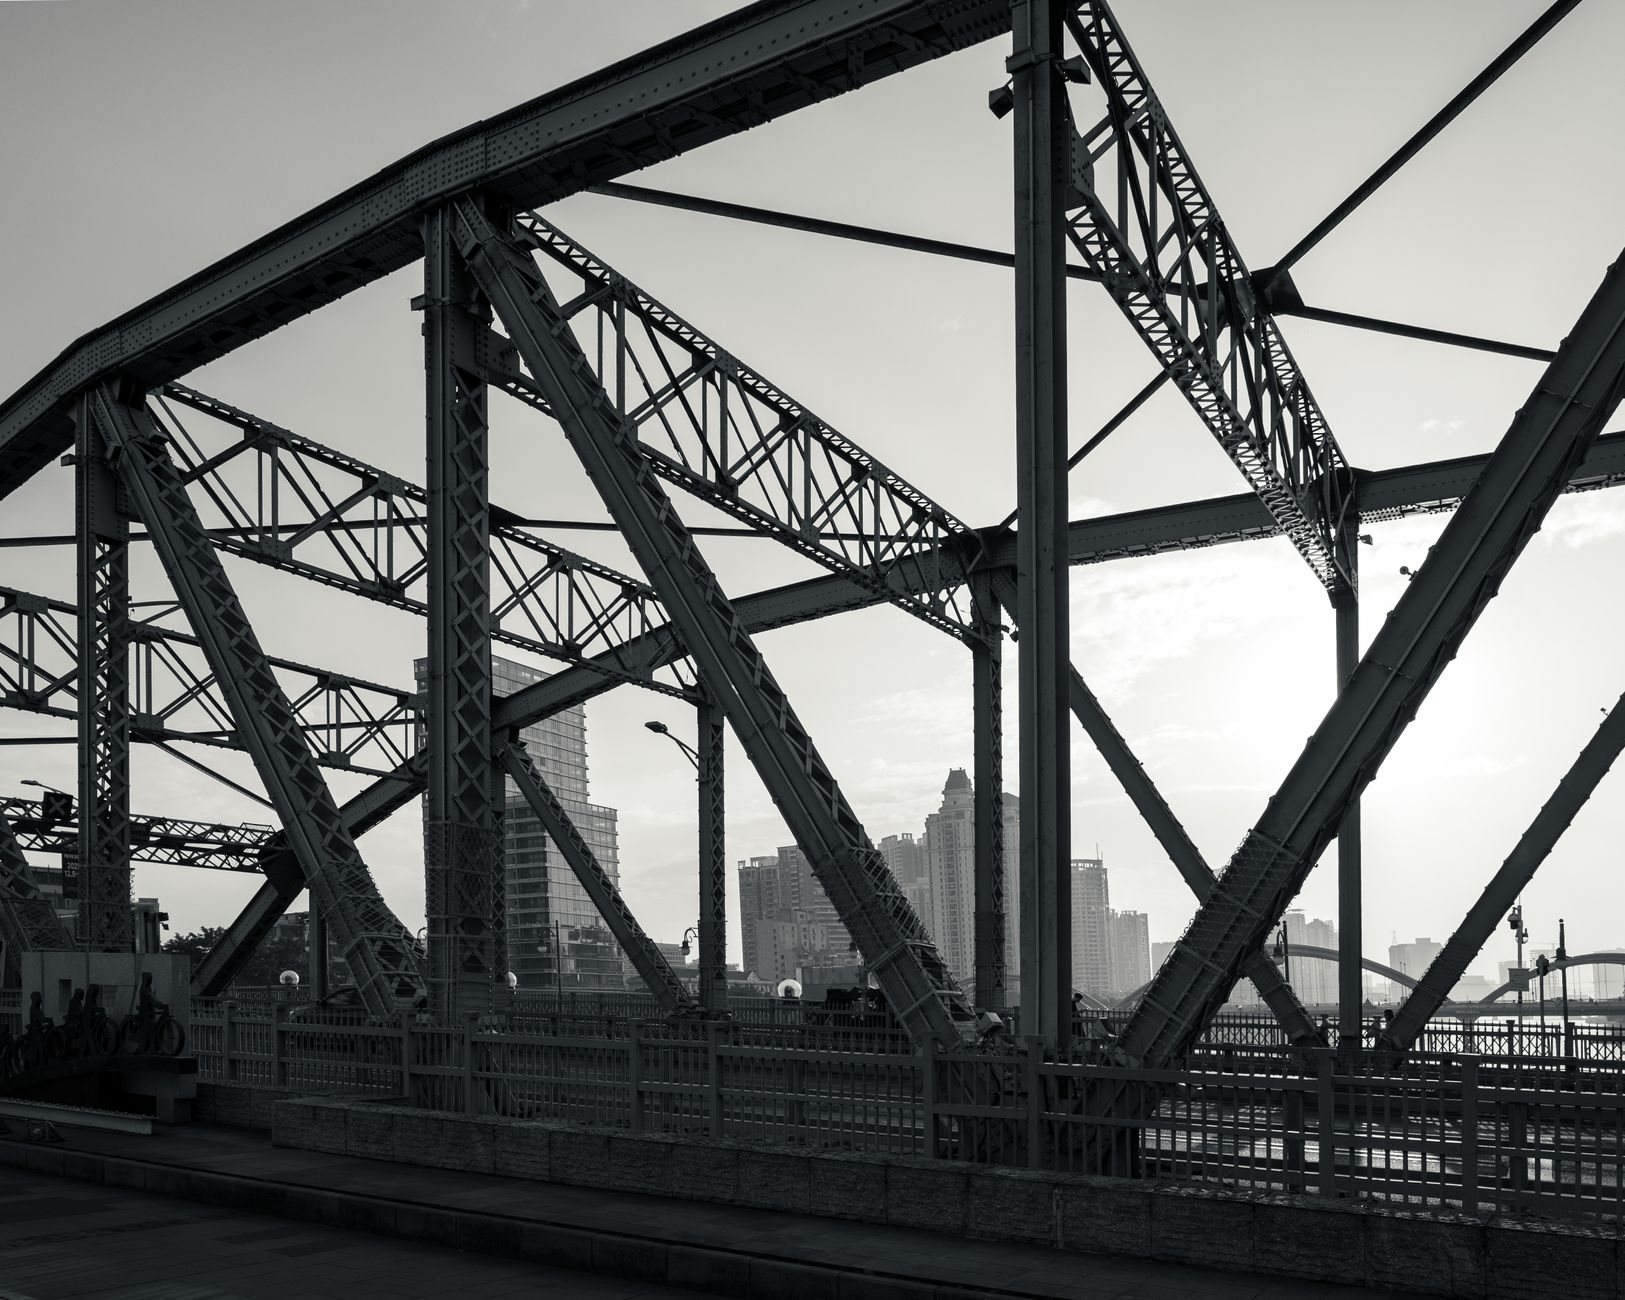
桥梁与钢结构
节点和细部的局部除锈除漆,通常需要在脚手架或作业平台上进行。
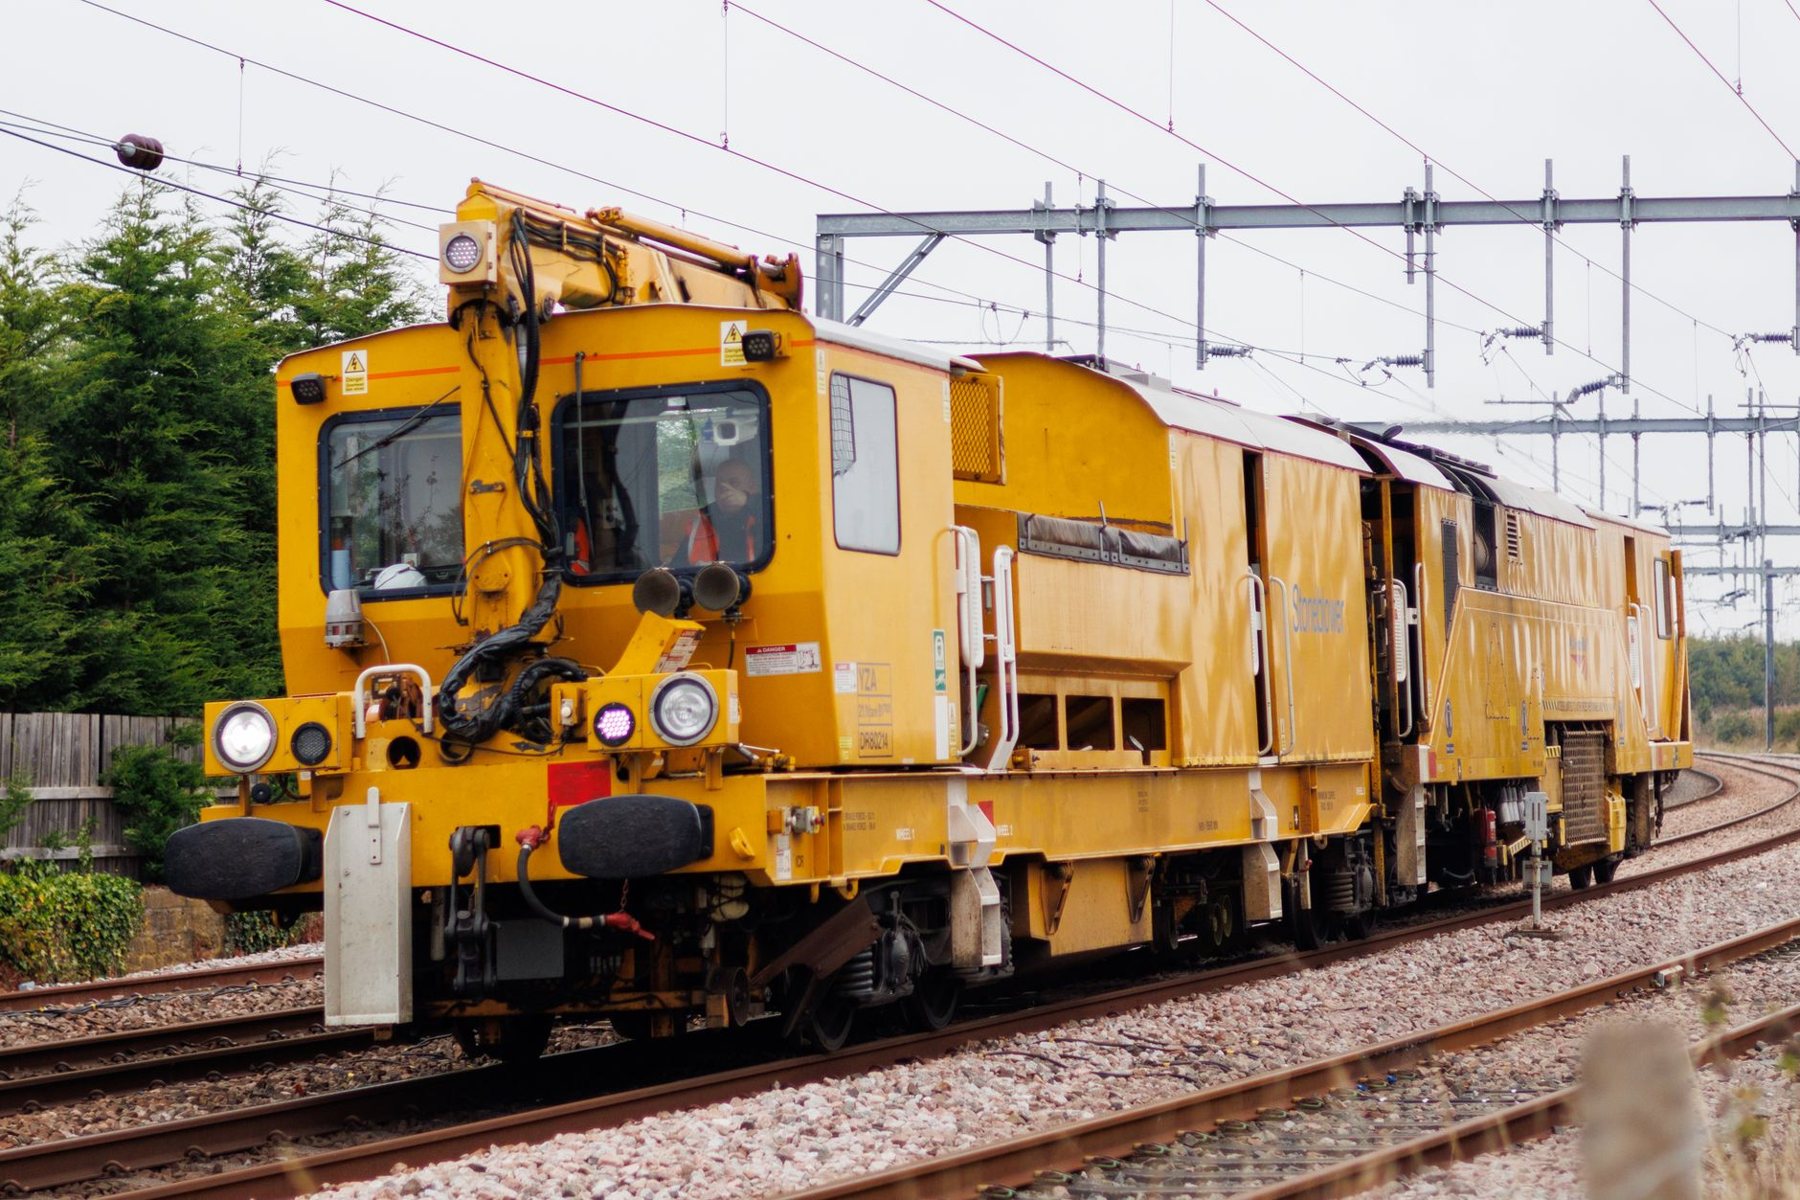
铁路
车辆和轨道设备的部件维保与表面处理。
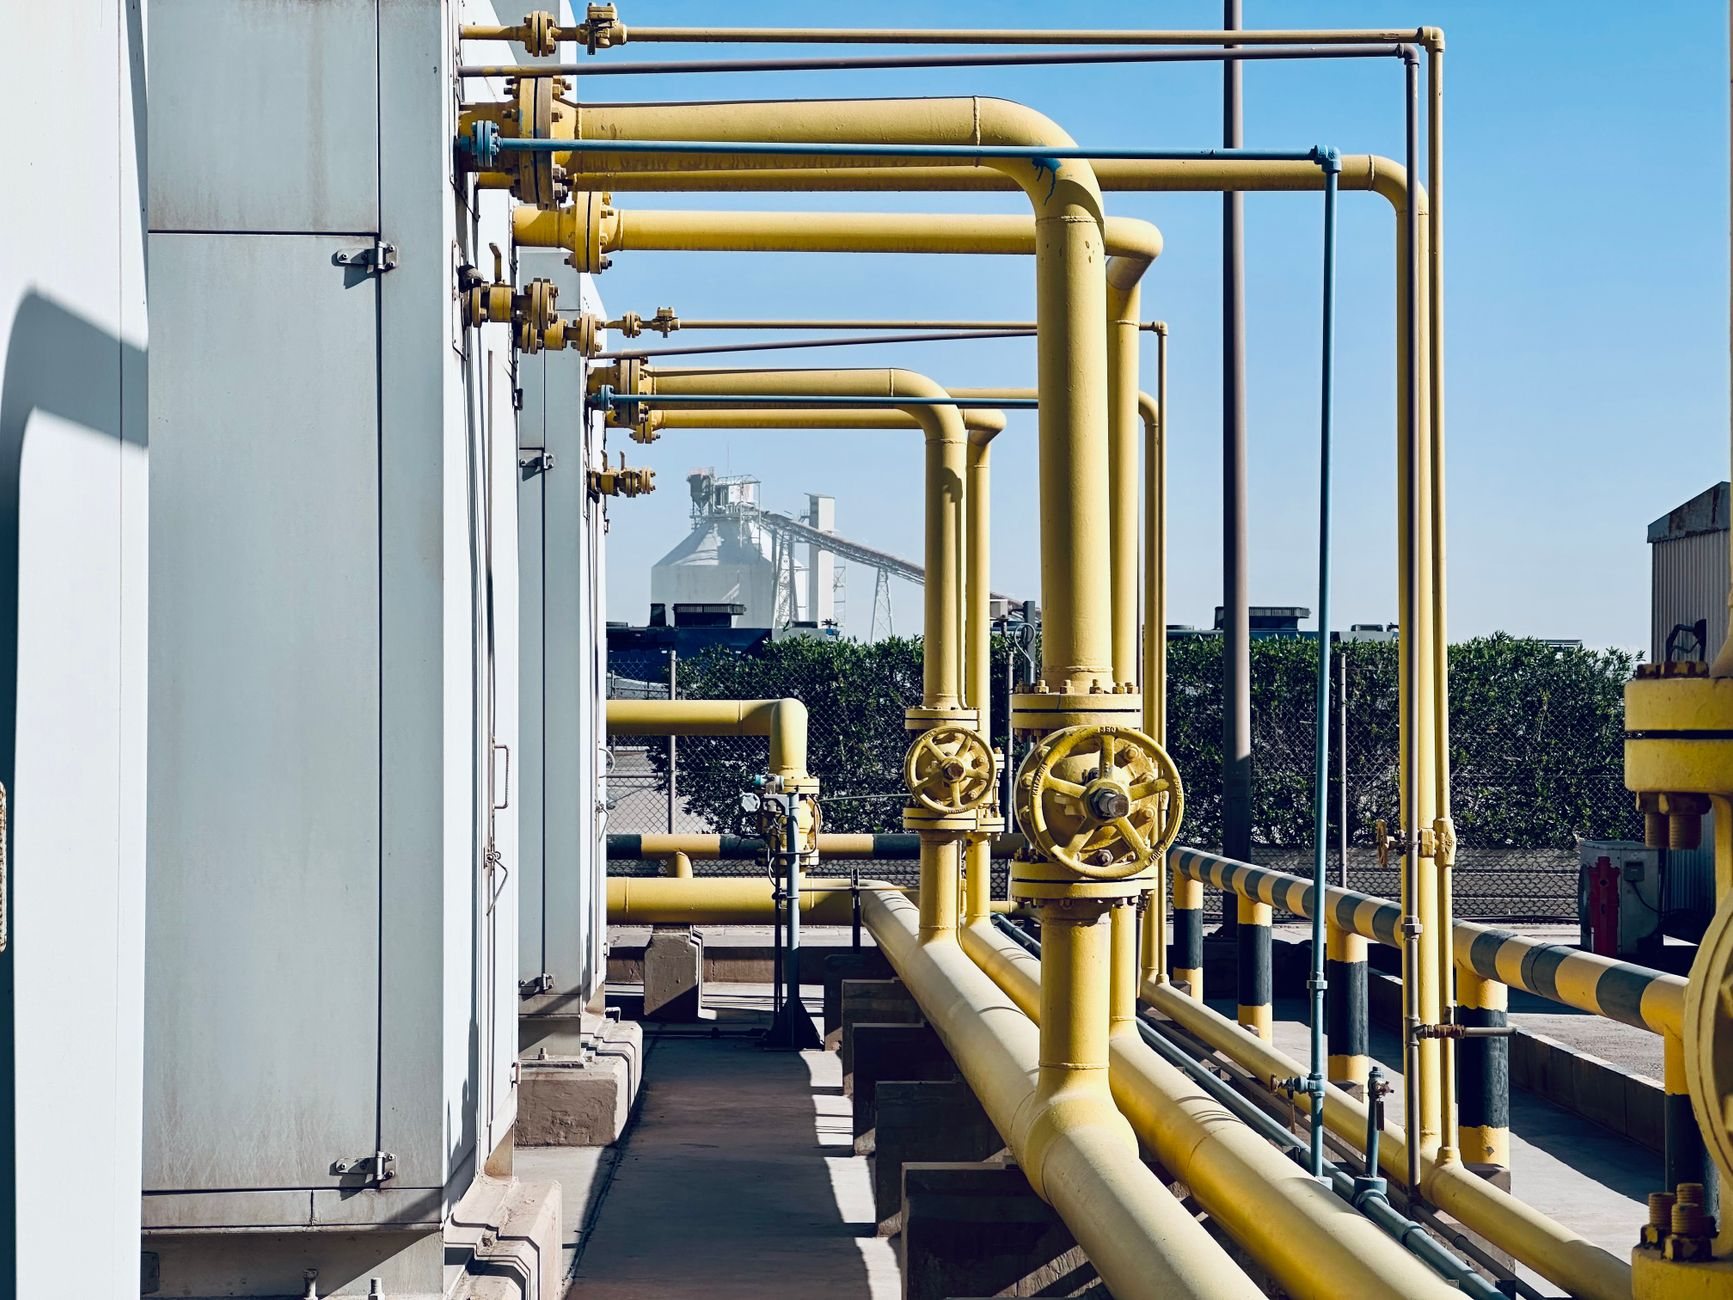
管道
暴露管段的接头处理和局部涂层作业,需遵守现场危险区域规定。
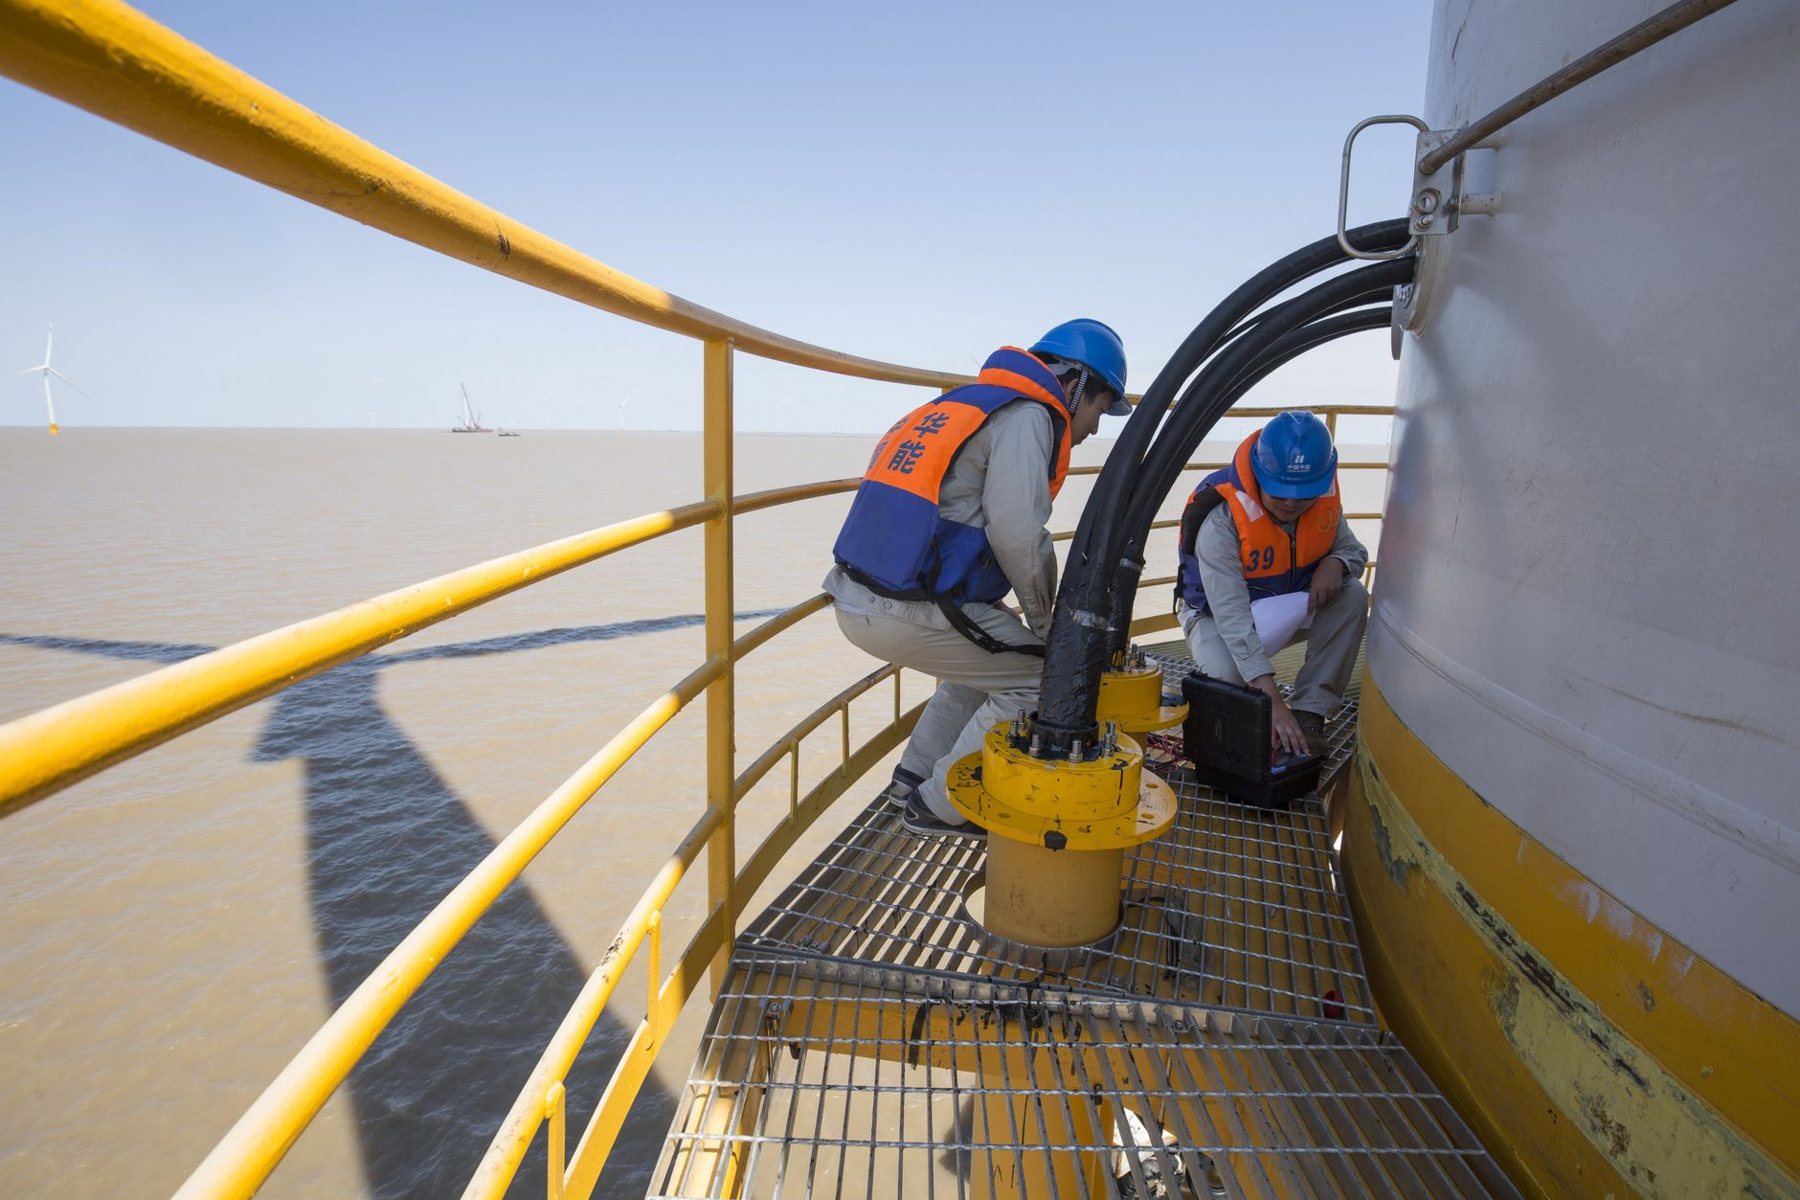
能源
能源设施中金属部件的维保清洗,安排在停机检修窗口内。
这类工作中,形态和功率同样重要:脚手架作业用背包机,开服务车跑现场用手提箱,在同一厂区内移动用推车机。详见 选型指南.
说说你的行业和工件
一条简短留言就够:材料、污染物和作业地点。我们会回复推荐方案。