要点速览
- 轻到中度锈层、轧制氧化皮和焊接氧化物都能去掉,下面的金属保持不变。
- 锈层厚度决定遍数。薄锈一遍,厚锈壳需要好几遍。
- 清洗后的钢材会重新氧化,所以要规划下一步,比如焊接、喷涂或防护涂层。
- 大面积的特厚重锈作业较慢,欢迎联系我们讨论你的情况。
它擅长什么
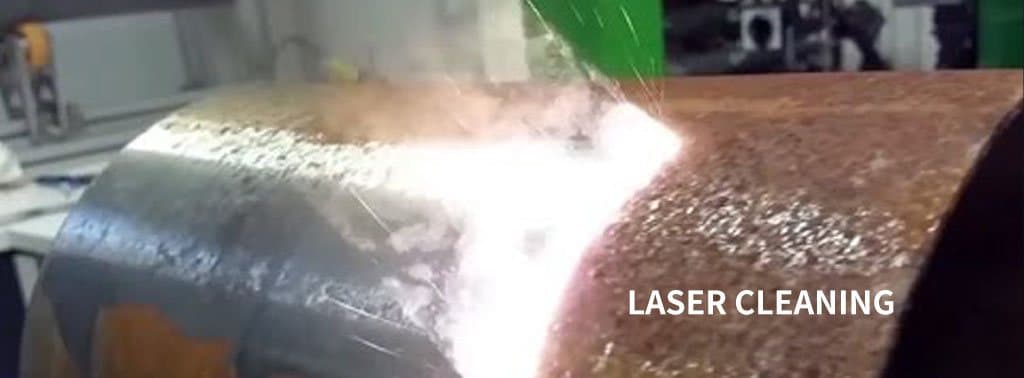
脉冲激光除锈适合基材很重要的工件:模具、工装、加工面、精密零件和焊接区域。轻到中度锈层、轧制氧化皮和焊接氧化物都能去掉,下面的金相组织不变。和喷砂不同,加工好的表面没有尺寸损失,螺纹和导轨里也不会留砂。
锈层厚度如何影响作业
每个脉冲只剥掉薄薄一层,所以工作量随锈层变化。干净工件上的薄锈很快就能清掉。层叠的氧化皮需要更多遍数,更高的单脉冲能量有助于打穿。因此功率档和脉冲能量比宣传数字更重要。选机器要看你常遇到的典型锈层,而不是最理想的情况。
| 锈蚀情况 | 预期 | 建议做法 |
|---|---|---|
| 轻微表面锈 | 一遍清掉 | 中等功率、短脉宽,100-300W 通常足够。 |
| 中度锈与氧化皮 | 几遍 | 300-500W 档,更高脉冲能量。 |
| 重度、层叠的锈 | 遍数多,速度较慢 | 更高功率档,建议先做样品测试。 |
| 薄件或精细件上的锈 | 需要温和参数 | 短脉宽、较低能量、谨慎控制搭接。 |
这些只是参考,不是保证。效果取决于钢材、锈层和参数,所以只有样品测试才能确定。我们提供用你的材料做 10 分钟远程打样。
清洗之后会发生什么
刚清洗过的钢材是裸露且活泼的。潮湿空气中几小时内就可能返锈。清洗前就要定好下一步:同班次焊接或喷涂,或者涂防锈油、底漆或涂层。如果工件清洗后要放置一段时间再涂装,就尽量晚点清洗。
需要预先考虑的局限
- 深的锈坑还是会留着。激光可以清掉坑里的锈,但无法恢复已经损失的金属。
- 盲孔或隐蔽型腔里的锈,光束够不到。
- 大面积的重锈如果之后本来就要重新涂装,喷砂或连续激光系统可能更合适。
除锈会产生细小颗粒和烟尘,锈层下的涂层还可能释放更多。请开启烟尘抽排、佩戴适用于 1064 nm 的防护眼镜,并让无关人员远离作业区。
除锈清单
- 记录锈层厚度,以及是否层叠。
- 在边角料上试清并记录参数。
- 清洗前定好下一步,并在同一班次完成。
- 移动作业选风冷,长班次选水冷。
- 确认结果前,检查表面是否有锈坑。
为除锈作业选机器
除锈是许多买家的起点,所以值得让机器与作业相匹配。偶尔的现场作业和轻度锈蚀,便携的风冷机易于携带,也不用冷却液。长班次、高温环境或厚氧化皮,更高功率档的水冷机更合适。
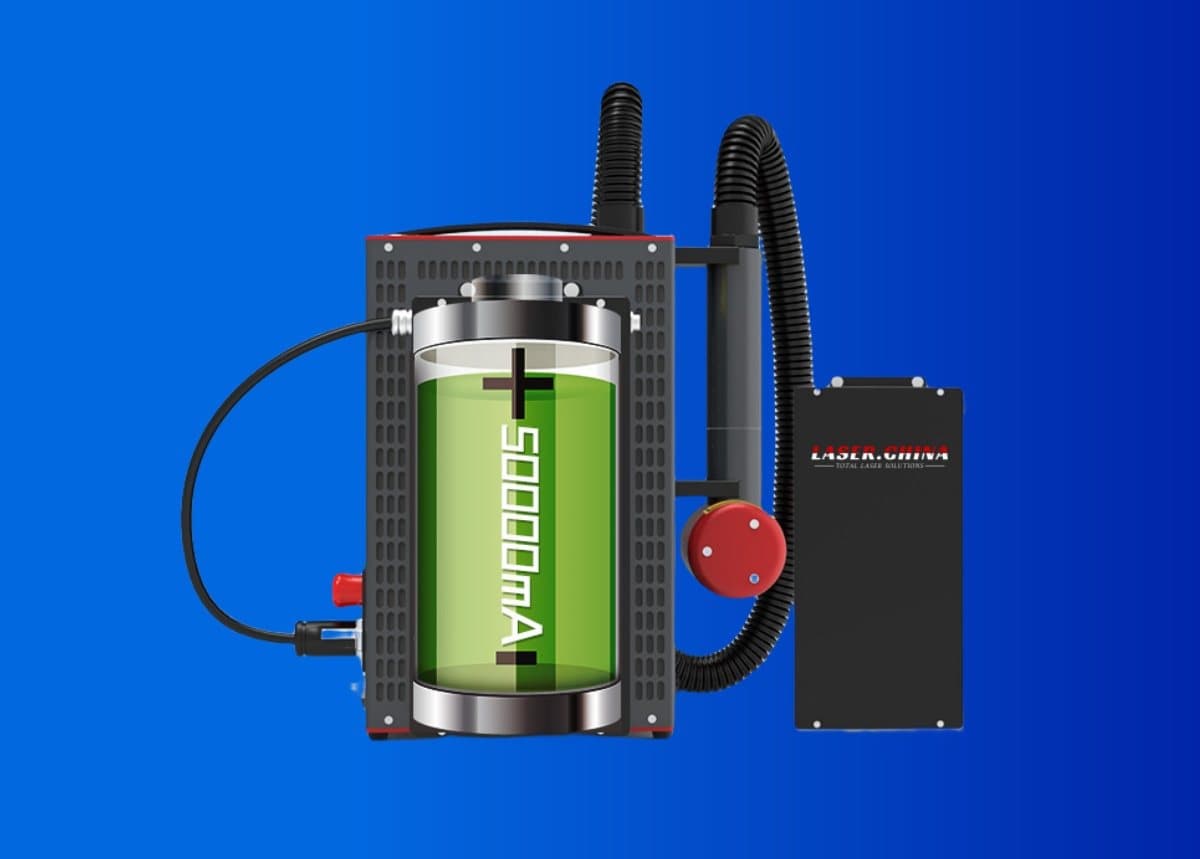
形态和功率同样重要。背包机能到脚手架和狭窄空间。手提箱适合开服务车跑多个现场。推车机适合在一个厂区的工位之间移动。
一次务实的首次测试
了解预期的最好办法,是在你自己的锈蚀工件上做测试。从低功率、短脉宽开始,清一小块并观察金属表面。如果锈清掉了,但表面看起来过亮或有痕迹,就降低能量。如果锈几乎不动,就提高能量或放慢扫描。记下参数和遍数。
再在第二块、更严重的区域重复。两次测试的差异能告诉你锈蚀的变化有多大,帮助你选择功率档和冷却方式。
清完的表面是什么样
清洗后的钢表面通常是裸金属,带有细腻均匀的纹理,往往呈哑光,与机加工钢材的外观略有不同。如果你需要特定的外观,请提前说明并测试。如果有锈坑,锈去掉后坑仍然可见。
常见问题
激光除锈能防止再生锈吗?
不能。它去除的是已有的锈。裸钢在潮湿空气中会重新氧化,所以要规划涂装或保护。
能清轮胎模具或加工面上的锈吗?
可以,这是典型用途,因为基材保持不变,加工面也不损失尺寸。
怎么知道需要哪个功率档?
先看锈层厚度和每班作业小时数,再做样品测试。100-300W 适合精密件和薄层,300-500W 是日常主力,1000-2000W 面向整班运行的厚污层。
运行成本是多少?
运行成本主要是电费、保护镜片和维护工时。算法见价格、使用成本与回报。
为每次测试保留带参数的照片记录。它把一次性的试验变成任何操作员以后都能照着做的记录,你联系售后时,也有了可以具体讨论的依据。
下一步:查看各类应用场景,或者把锈蚀工件的照片发给我们,我们给你建议。