要点速览
- 一层薄氧化膜往往看不见,但仍会削弱焊点。
- 每个脉冲时间很短,热量传不进零件内部,镀层和尺寸都能保持在公差内。
- 选较低功率档和较短脉冲;精密件很少需要更多。
- 用焊点测试和镀层检查来验证,不要只看外观。
- 氧化膜在必须保留的镀层之下时,激光需要谨慎设置,也可能不适用。
现有方法的问题
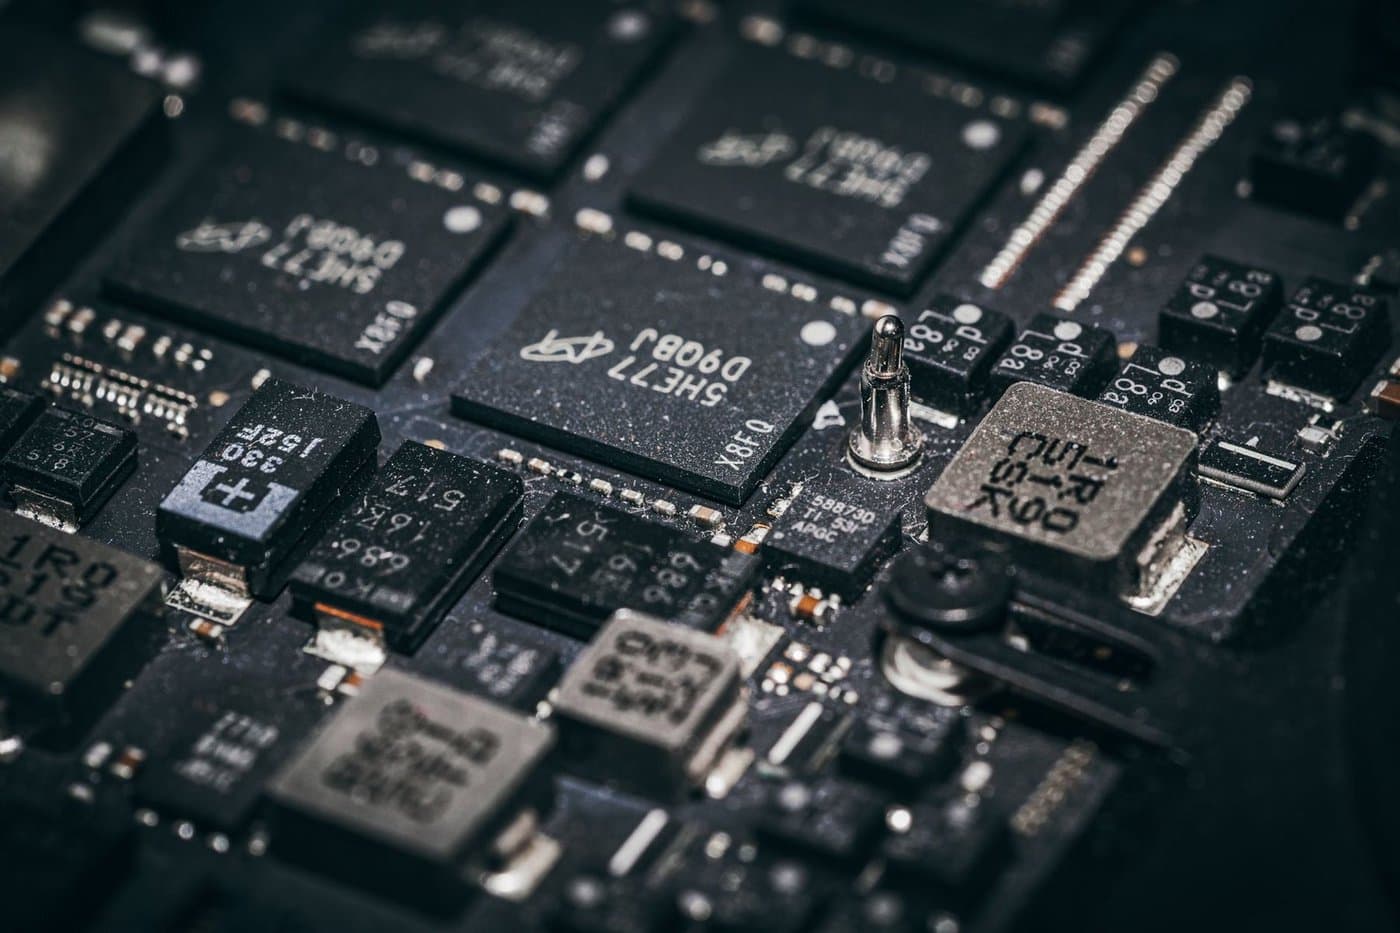
触点、连接器针脚和引线框架表面常有一层薄氧化膜,会影响锡焊和焊接质量。它可能来自存放、热处理、前一道工序,或者只是在空气中放久了。它看起来不算什么,但焊点会告诉你。
常见办法各有问题。化学蚀刻和酸浸要处理、冲洗、干燥和处理废液,也很难只作用在一个局部。机械打磨可能磨掉或抹开镀层,改变尺寸。等离子等干法对某些零件有效,但需要腔体或夹具。
这类零件小,公差紧。做错的代价不只是焊点失效,而是零件超出规格。一种清洗而不去掉镀层、不改变尺寸的方法,值得关注。
脉冲激光如何处理
脉冲激光可以在连接前去掉这层膜。氧化物对 1064 nm 脉冲的吸收强于下面干净的金属,所以短脉冲让膜以细小颗粒和蒸汽的形式脱离。每个脉冲时间很短,热量传不进零件内部,镀层和尺寸都能保持在公差内。
光束只去它指向的地方。扫描头可以处理触点面或键合区,其余不动。这使它适合局部前处理,例如针脚尖端、引线框架的键合区或触点上的焊接面。
工艺是干式、洁净的。没有酸,没有冲洗,也没有磨料残留。烟尘和细小颗粒由抽排设备收集,这在电子装配中很重要,因为污染会扩散。
参数一旦验证,每个零件都能重复。这样就能把激光放进锡焊或焊接之前受控的一步,而不是把表面状态交给运气。
参数方向
精密件从最低功率档和短脉冲开始。这类活 100-300W 就够,而且脉冲能量要设得远低于最大值。精细控制比产出更重要。
短脉宽让热量留在零件之外,这是保护镀层和尺寸精度的主要手段。更高的单脉冲能量用于厚氧化层,对薄膜来说是错误的方向。
频率和叠加率决定清洗区域是否均匀。保持一致的线间距和速度,避免在一点停留。因为目标是局部,扫描幅面可以很小。
形态上,工位作业通常是台式或夹具安装、风冷。便携机适合返修和大型组件。烟尘抽排应靠近作业点。
实操提示
想一想激光在流程中的位置。因为氧化膜在空气中会重新形成,在锡焊或焊接之前马上清洗效果最好,所以紧挨连接工序的工位通常比单独的清洗区更合适。
也要决定怎么检验。接头试验是真正的衡量标准,但一个简单的来料检查,例如在试片上看润湿情况,就能每天告诉你参数是否仍然有效。
第一个脉冲之前,先布置好作业区。固定好工件使其不会移动,让线缆和抽排软管避开操作员,并约定好停机流程。保持镜片清洁,因为脏的保护镜片会降低实际输出能量,让效果慢慢漂移。这些小习惯只花几分钟,却能避免投产第一天的大多数意外。
先测什么
步骤 1
从实际批次取样,镀层与氧化状态相同,再加几件干净的参照件。
步骤 2
用最低参数清几件,在放大镜下检查。查看镀层有无磨损、变色,边缘或尺寸有无变化。
步骤 3
测真正重要的指标:接触电阻、焊料润湿、焊接强度,或按接头类型做拉力或剪切试验。
步骤 4
小步提高能量,直到接头结果稳定,并记下该参数与开始损伤镀层的参数之间的余量。
步骤 5
确定清洗到连接之间的时间窗口,因为氧化膜在空气中会重新形成。
局限:什么时候不该用激光
- 氧化层厚、镀层薄时,清洁与损伤之间可能没有安全余量。要试,并准备好选别的方法。
- 非常小的特征或深凹处可能被光束遮挡。
- 抛光或高反射表面会反射大量光束,可能需要不同参数,也要小心反射光。
- 对静电或热敏感的元件,请按你们自己的工艺规则处理。激光并不取消静电防护的需要。
- 这是 4 类激光设备。佩戴 1064 nm 护目镜,对工位做遮挡,并使用抽排。