要点速览
- 不用溶剂,就没有溶剂残留;不用冲洗水,就没有要排放或烘干的东西。
- 适合干燥表面上的烤结沉积、水垢和氧化物;在规则有要求的地方,它不能取代食品接触面的卫生处理。
- 验证仍是你的事:先定义什么算干净,再去测量。
- 便携机可以原位清洗设备,缩短换产时间。
- 光束够不到的地方,或法规、客户规则要求特定方法的地方,不要用。
现有方法的问题
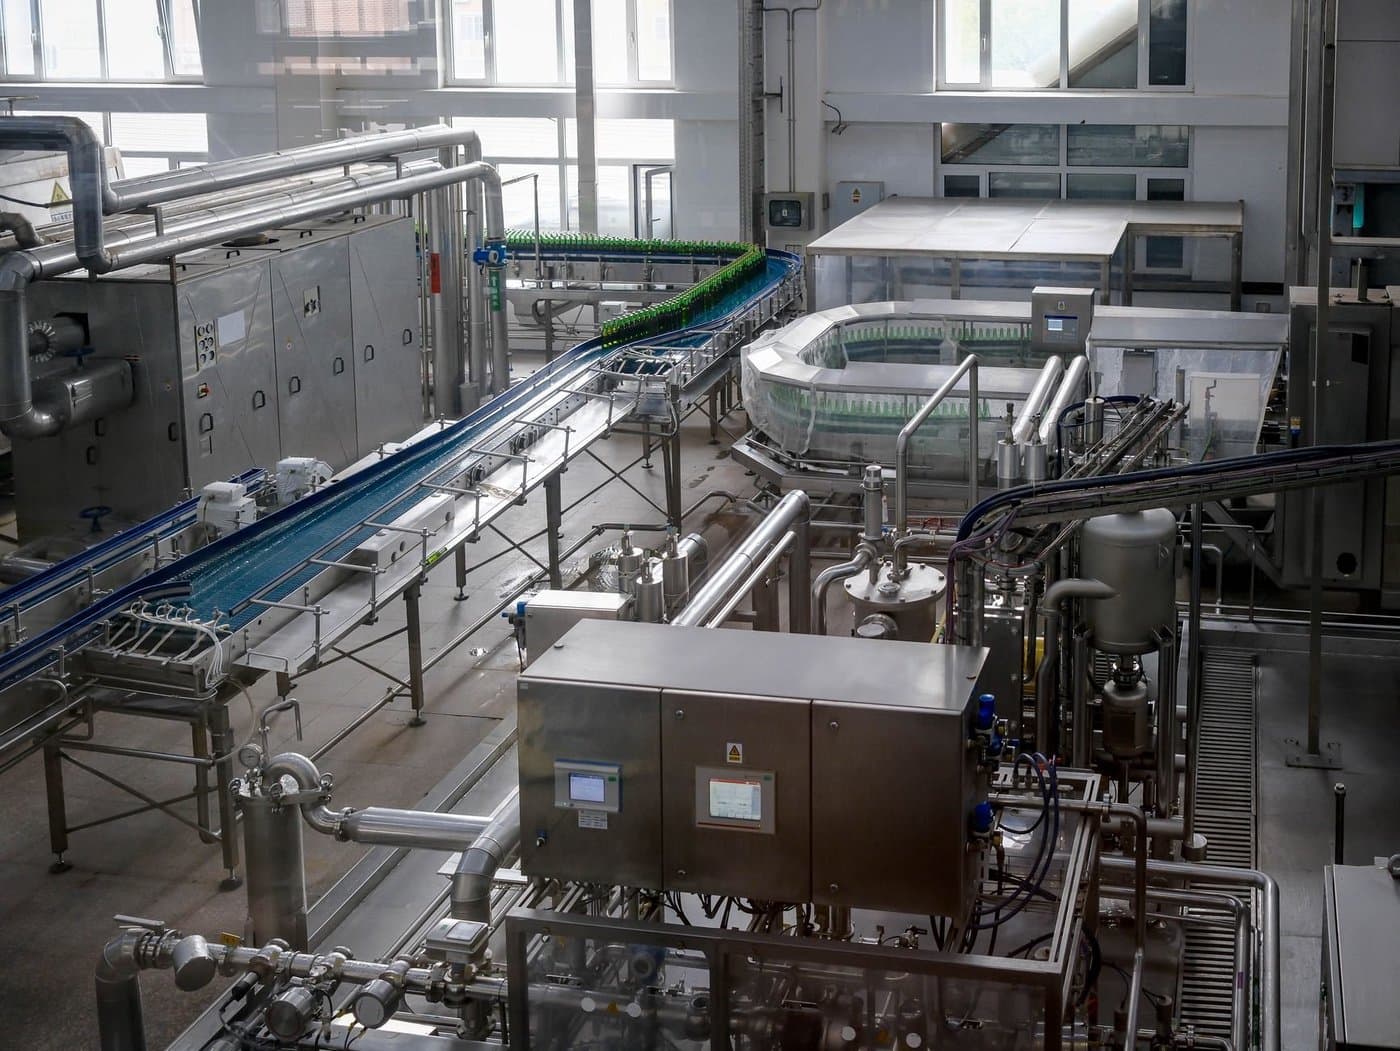
在食品、制药和橡胶加工行业,清洗这一步通常伴随文书工作:化学残留擦拭检测、冲洗记录和清洗验证档案。同时也伴随排空、干燥,甚至要冲洗整条管线的停机时间。
化学品本身也有问题。碱性和酸性清洗剂需要处理和存放,废液要处理。溶剂有残留风险和气味。水基清洗在不能完全干燥的位置容易引起腐蚀和微生物问题。
烤结的沉积物在任何情况下都难处理。加热面上的焦糊物料、模具和辊筒上的橡胶积垢、腔体里的水垢,常常需要浸泡、刮除或磨料方法,既磨损设备,又让表面更粗糙,反过来更容易挂住下一层污垢。
脉冲激光如何处理
脉冲激光靠吸收去除污染物。焦糊物料、橡胶残留、氧化物和水垢对 1064 nm 脉冲的吸收强于干净金属,以蒸汽和细小颗粒的形式脱离,由抽排设备收集。它不给表面增加任何化学品。没有溶剂留下残留,也没有冲洗水要排放。
结果是产线能更快恢复生产,审核时需要解释的也更少。工艺是干式的,设备不需要晾干,也没有会滋生微生物的潮湿死角。
因为设备便携,可以在原位清洗。14kg 起的机器可以直接走到辊筒、模具、搅拌桨或换热板旁,不用拆卸。在橡胶加工里,这意味着像清轮胎模具一样,在压机上清洗模具和工装。
因为脉冲在热量渗入前就结束,设备的表面光洁度和尺寸得以保持。激光具有选择性,对刻字、密封件和细节很有帮助。
参数方向
食品和制药设备通常是不锈钢,表面光洁度要保护,选较短脉冲和适中能量。目的是去掉沉积物,又不让表面变粗糙或改变状态,因为更粗糙的表面更难保持清洁。
100-300W 适合板片、刀片、阀门和小零件。300-500W 覆盖较大或较脏的设备。更高功率面向连续作业中大面积的持续作业。
风冷便于在厂内工位之间移动。长时间连续清洗要看水冷。在冲洗环境里,要保护机器和线缆不进水,并保持作业区干燥。
橡胶加工的沉积物与轮胎模具清洗的思路一致。先在带纹理和排气孔的工装上试参数,再整套运行。
实操提示
这类场所很看重变更控制。增加激光清洗步骤属于工艺变更,所以要早点让质量部门参与,写好清洗作业指导,并约定保留哪些证据。这样后面的审核就是出示记录,而不是为一个决定辩护。
一个好的首个目标,是今天处理起来很别扭的零件:为了清洗要拆开的辊筒,或者等着清洗的模具。那里节省的时间最容易看出来,试验也最容易做。
第一个脉冲之前,先布置好作业区。固定好工件使其不会移动,让线缆和抽排软管避开操作员,并约定好停机流程。保持镜片清洁,因为脏的保护镜片会降低实际输出能量,让效果慢慢漂移。这些小习惯只花几分钟,却能避免投产第一天的大多数意外。
先测什么
步骤 1
与质量团队一起定义验收标准:目视、擦拭试验、ATP、残留分析,或你们现场使用的任何方法。
步骤 2
用最低参数清一块样区,做常规检测,并与现有方法对比。
步骤 3
检查表面光洁度有无变化。有规格要求时测粗糙度,检查不锈钢有无变色。
步骤 4
规划烟尘和颗粒的去向。抽排要适合被清除的物质,收集的废物按现场规定处理。
步骤 5
像对待任何新方法一样,在你自己的体系里做验证,并记录参数。
局限:什么时候不该用激光
- 法规或客户标准要求食品接触面使用明确的卫生处理方法时,不能假定激光步骤就能满足。请先确认要求。
- 光束够不到管道、孔、死角或隐蔽缝隙。这些位置要用别的方法。
- 焦糊有机物会产生烟和气味。必须抽排,也不适合在敏感产品敞开的区域内清洗。
- 软的、薄的或有涂层的表面可能留痕。使用前先试。
- 这是 4 类激光设备。佩戴 1064 nm 护目镜,对作业区做遮挡,并遵守现场的卫生与动火规定。
下一步
我们服务的行业请见行业页面,也可以告诉我们设备和沉积物情况,我们来规划试验。