要点速览
- 核心优势是可控:去哪一层、在哪里停,由你决定。
- 干式、非接触,没有砂料、溶剂和冲洗水需要处理。
- 参数可以保存,不同操作员、不同班次效果一致。
- 它不是万能的:隐蔽型腔和要求粗糙锚纹的场合需要其他方法。
想去哪层就去哪层
激光清洗最大的优势是可控。去哪一层、清到哪里停,由你决定,光束只打在你瞄准的地方。所以你可以只去掉焊缝上的漆、保留旁边的涂层,可以清洗模具表面而保留纹理,也可以去掉触点上的氧化层而不碰镀层。能做到这种选择性的清洗方法并不多。
干式、非接触
它还是干式、非接触的工艺。没有砂要清扫,没有溶剂要存放,也没有冲洗水要排放,所以可以在已装配的设备旁、产线上或者外出现场作业,不需要专门的清洗房。没有任何东西压在工件上,薄壁和细小的边角都能保持原有形状。
效果可重复
清洗效果还可以重复。一组参数在某个工件上验证可行后,每个操作员、每个班次都能清出同样的效果。清洗质量因此更容易保持,也更容易检查;污染物进入烟尘抽排设备,不会散到整个车间。
这些优势在日常作业中意味着什么
优势只有改变你的班次才有意义。下表把每一项转换成实际效果。
| 优势 | 对你的实际改变 |
|---|---|
| 选择性去除 | 遮蔽工序更少、报废件更少,因为该留的那层留下来了。 |
| 没有耗材 | 每个活都不用买料、装料、处置废料。成本主要是电费、保护镜片和维护工时。 |
| 干式工艺 | 没有干燥时间,也不会像水基清洗那样返锈。 |
| 便携形态 | 机器去找工件,省去拆装和运输。 |
| 参数可保存 | 新操作员用成熟的配方,更快达到一致的效果。 |
激光清洗不适合的场合
公平的比较要包括局限。光束只能清它“看得见”的地方,所以深盲孔和内部通道更适合用化学方法。如果涂装规范要求深而粗糙的锚纹,喷砂仍然是正确选择。大面积的超厚重涂层,用脉冲激光去除的速度比其他方法慢,你需要把这一点与保住基材完好的价值放在一起权衡。
激光清洗并非没有风险。设备属于 Class 4 激光,请佩戴适用于 1064 nm 的防护眼镜、开启烟尘抽排,并先在边角料上试清。
自查清单:激光清洗适合你吗
- 工件必须保持原有的表面、镀层或纹理。
- 工件搬不动,或者搬运的成本比清洗还高。
- 你想避开砂料、溶剂、冲洗水或废料处理。
- 同样的清洗活经常重复,能受益于保存的参数。
- 污染物所在的表面光束可以照到。
如果大部分条件符合,脉冲激光多半能通过省下的停机时间和耗材回本。如果符合的很少,其他方法可能更合适,我们也会如实告诉你。
买家最先感受到的变化
多数买家在最初几周会注意到三件事。第一是地面:没有砂、没有废溶剂、没有积水。第二是排期:过去要等喷砂房或吊车的活,现在在工件所在的地方就能做。第三是质量:每次出来的工件一致,检验更简单。
对安全和现场整洁的影响是真实的,但需要谨慎对待。去掉砂和溶剂,也就去掉了一部分风险;而激光本身带来的风险,需要靠培训、防护眼镜和抽排来管理。
随时间增长的优势
有些好处第一天就能看到,有些则逐步积累。保存下来的配方库会成为共享资产:新操作员从成熟的参数开始,而不是从零摸索。没有耗材要订,采购和库存都更少。维护主要是保持光学件清洁,并按计划更换保护镜片。
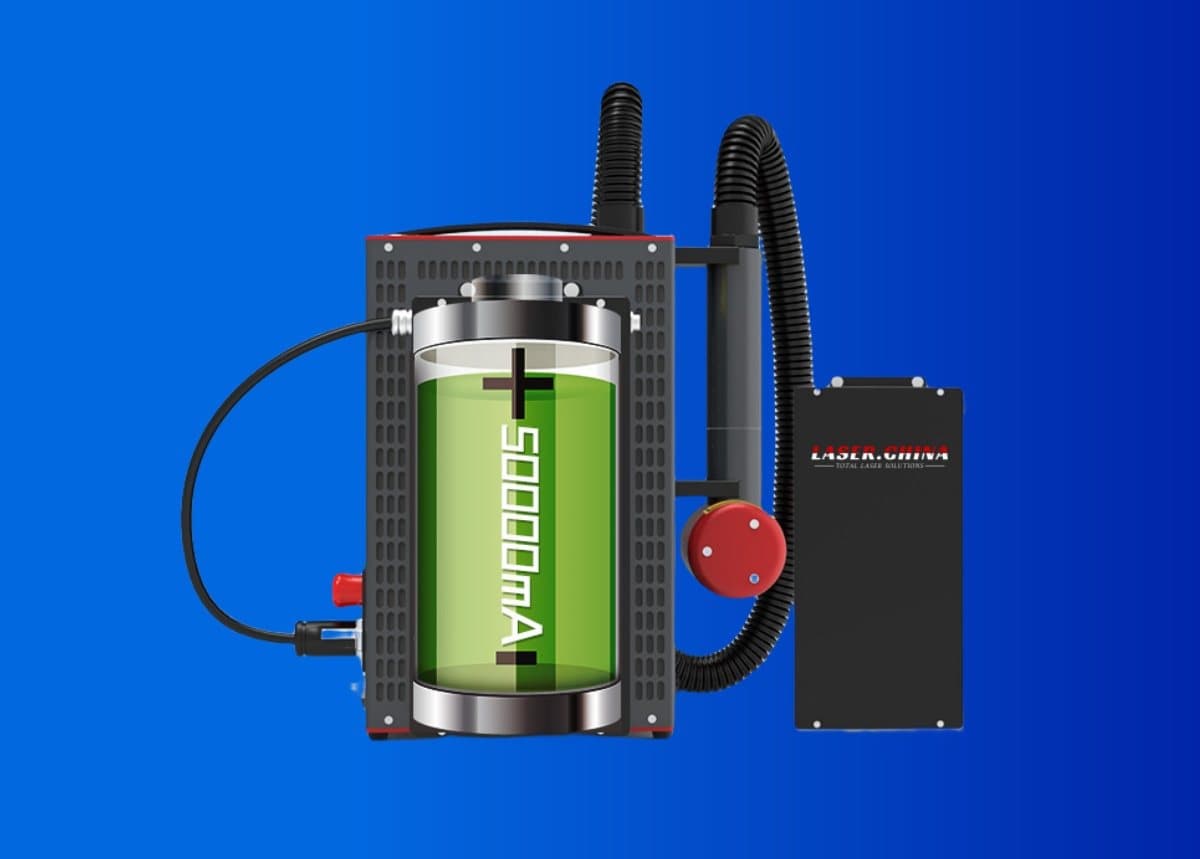
光源本身额定寿命 100,000 小时,按两班制算,激光器可以用十年以上。售后让它持续运转:全天候远程支持,以及 3+2 年质保。
如何自己验证这些说法
不要轻信任何优势,包括我们的。选一个有代表性的工件,测量你在意的指标,比如表面状态、尺寸、耗时和清理工作量,并与现有工艺对比。公平的测试要用同一个工件、同一位检验员。
常见问题
激光清洗比喷砂慢吗?
取决于污层。轻度污染和精密作业上,差别很小甚至更快,因为不用遮蔽和清场。大面积的厚涂层,喷砂可能推进得更快。建议用你自己的工件做样品测试。
激光清洗会伤基材吗?
参数设置正确时,损伤很小,因为脉冲在热量扩散前就结束了。只有功率过高或光束停留时才会损伤,所以在边角料上试清很重要。
买机器之后还要买什么?
需要规划保护镜片的更换、适用于 1064 nm 的防护眼镜和烟尘抽排方案。没有磨料或化学品需要补充。
谁都能操作吗?
操作员需要接受激光安全和机器参数方面的培训。保存的参数让常规作业更容易,但不能替代培训。
下一步:到价格与回报页面对比你现有工艺的成本,或者联系我们聊聊你的工件。