要点速览
- 每个脉冲只持续十亿分之几秒,热量传不到基材里。
- 污染物吸收激光的能力远强于干净金属,所以光束清掉污染物后就“停住”了。
- 脉宽、单脉冲能量和频率,决定一遍清洗是温和还是激进。
- 清新材料之前,先在边角料上试一下。
一个脉冲如何去掉污染物
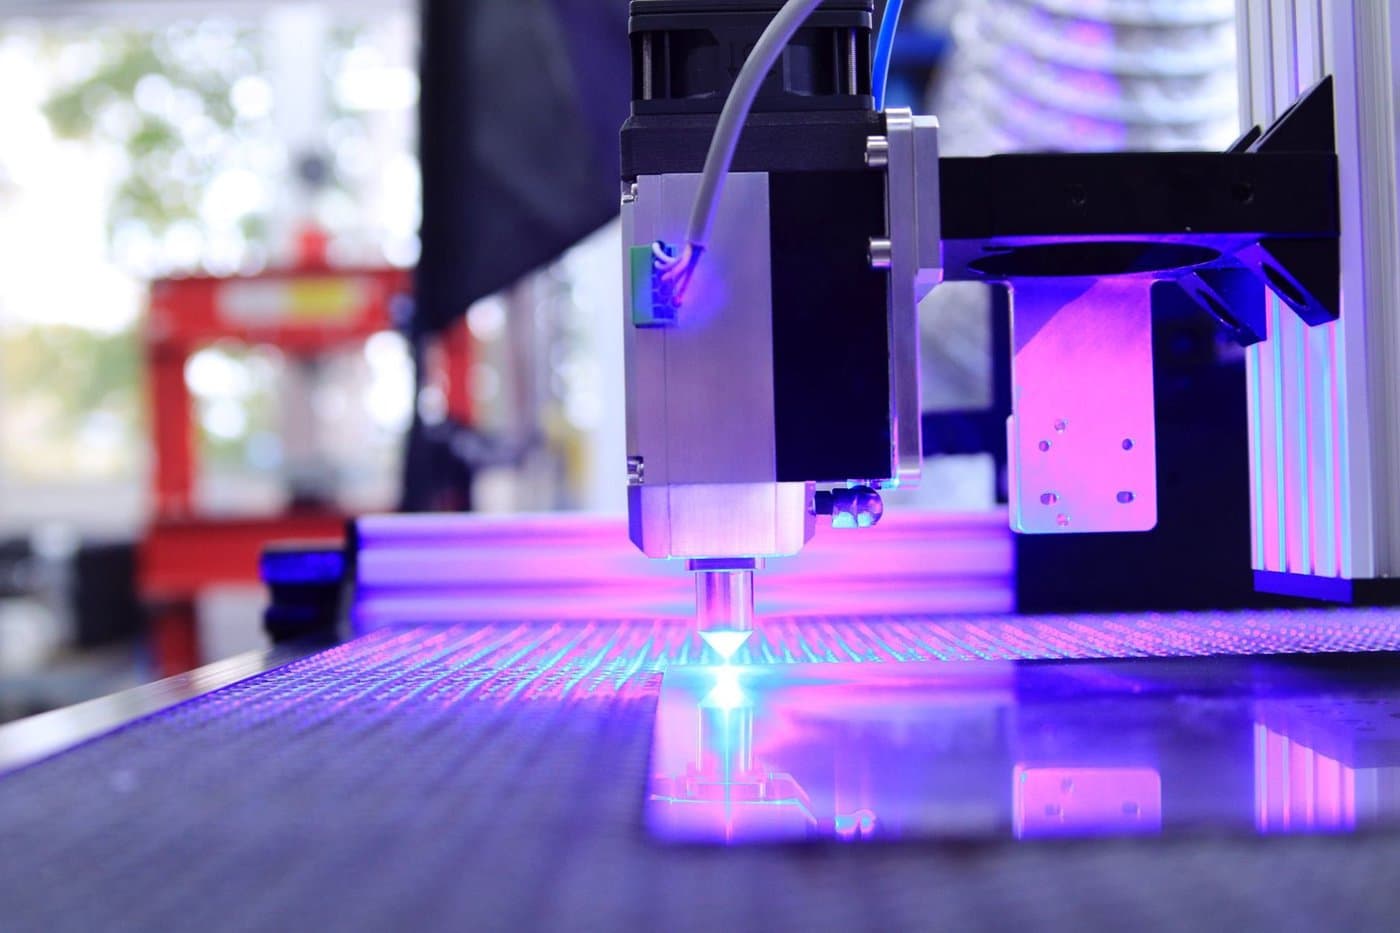
脉冲激光清洗机把能量分成极短的脉冲输出,每个脉冲只持续十亿分之几秒,每秒重复成千上万次。锈、漆、油污和氧化层吸收激光的能力远强于干净的金属。污染物瞬间升温、膨胀,从表面脱离,一部分变成蒸汽,一部分变成细小颗粒,由烟尘抽排设备收走。
保护工件的,正是这个极短的脉冲。每个脉冲在热量传进下面的金属之前就结束了,所以基材温度接近室温,硬度、平面度和镀层都保持原样。没有砂粒压进表面,也不接触化学品,高强钢因此也没有氢脆风险。
为什么清洗速度取决于污层厚度
同一个原理也决定了清洗速度。每个脉冲只剥掉很薄的一层,所以薄锈一遍就清掉,厚锈壳要走好几遍。只有功率设得过高,或者光斑在一个点上停留太久,工件才会受损,所以清新材料前,先在边角料上试一下。
决定效果的几项参数
四项参数起主要作用。它们也是每份参数表上都会列出的内容,每一项都会改变你在工件上看到的效果。具体数值因型号而异。
| 参数 | 本系列常见范围 | 对你的工件意味着什么 |
|---|---|---|
| 波长 | 1064 nm | 金属和大多数涂层对它吸收良好。 |
| 脉宽 | 2-500 ns | 控制热输入。短脉宽保护薄件和怕热的基材。 |
| 单脉冲能量 | 0.8-15 mJ | 决定厚污层是一遍打穿还是要走好几遍。 |
| 频率 | 1-4,000 kHz | 决定脉冲叠加率,以及清洗后表面的均匀程度。 |
这些机器采用 MOPA 脉冲光纤光源,脉宽可以独立于其他参数调节。这正是选择性清洗的前提:可以去面漆留底漆,也可以去氧化层留镀层。
落到工位上怎么做
操作员不必懂物理原理也能清出好效果,但需要一套固定流程。对任何新工件,我们建议按下面的顺序来。
先在边角料上试
从能让污染物松动的最低功率开始,并记下参数。
按需逐步加能量
小步提高功率或脉冲能量,直到污层在合理的遍数内剥离。
光束始终保持移动
扫描线均匀搭接,不要让光束停在一个点上。
保存工艺配方
记录有效参数,让每个操作员、每个班次都能重复同样的效果。
脉冲激光清洗机属于 Class 4 激光设备。请佩戴适用于 1064 nm 的防护眼镜,开启烟尘抽排,并遵守现场安全规定。
开工前检查
- 确认污染物和基材类型。
- 确认烟尘抽排已开启。
- 佩戴与 1064 nm 波长匹配的防护眼镜。
- 在边角料或不显眼处试清并检查结果。
- 保存有效参数。
会毁掉效果的常见错误
- 功率一上来就开太大。为了省时间加大功率,是最快弄伤工件的办法。应小步逐级提高。
- 光束停着不动。光束停留的地方热量会累积。要保持移动并均匀搭接。
- 省掉试清。看起来一样的两个工件,因合金、漆种或锈龄不同,表现可能不一样。
- 忽视粉尘。被去除的材料总得有去处。没有抽排,它们会落回工件和镜片上。
脉冲输出与连续输出
连续激光输出稳定的光束,能量持续进入表面,热量有时间扩散。脉冲激光把同样的平均功率集中成短暂而强烈的脉冲。每个脉冲的峰值功率足以剥离污染物,而脉冲之间较长的间隔让表面得以冷却。所以薄板、模具表面,以及任何必须保留涂层的活,通常选脉冲机型。
这也解释了为什么平均功率相同的两台机器表现可能不同。决定效果的是功率怎样送出:脉宽、脉冲能量和频率。
为什么同一个工件也可能需要不同参数
参数既跟随金属,也跟随污染物。薄油膜、油漆层和坚硬的氧化皮吸收光的方式不同,脱离的方式也不同。把每种组合都当作独立的配方。
常见问题
激光会把整个工件加热吗?
正常使用时不会。每个脉冲极短,大部分热量随被去除的那一层带走,基材接近室温。只有功率过高或光束停在一处,才会积热。
为什么激光去锈而不伤钢?
锈、漆和氧化层吸收 1064 nm 光的能力远强于干净金属。污染物去掉后,表面反射更多光束,清洗作用随之下降。所以参数合适时,这个过程具有自限性。
一遍总是够用吗?
不是。薄膜状的锈可能一遍就清掉,但厚锈壳需要好几遍,因为每个脉冲只剥掉很薄的一层。
所有工件都能用同一组参数吗?
只能当作起点。为每种工件和材料保存各自的配方,条件有变化时先在边角料上试。